


U modernoj proizvodnji,5-osni CNC obradni centar velike brzinepostali su bitna oprema za obradu složenih dijelova zbog svoje visoke učinkovitosti i preciznosti. Međutim, česti problemi s vibracijama pri tokarenju ne utječu samo na kvalitetu površine obradaka, već i smanjuju vijek trajanja alata, a mogu čak i oštetiti stroj. Rješavanje ovih problema učinkovitim strategijama ključno je za osiguranje točnosti obrade i poboljšanje učinkovitosti proizvodnje.
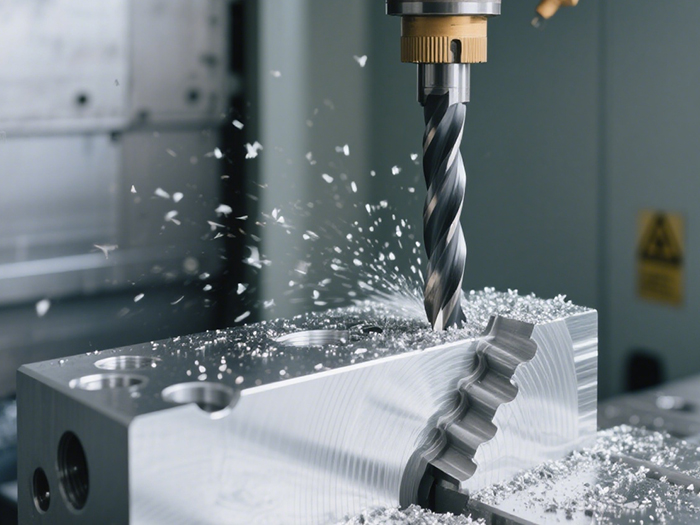
Utjecaj faktora alata na vibracije tokarenja
Alati su jedan od ključnih uzroka vibracija pri tokarenju. Geometrijski parametri alata, materijal i stanje istrošenosti usko su povezani s vibracijama. Naime, mali kut nagiba povećava sile tokarenja, uzrokujući vibracije, dok pretjerano veliki kut nagiba smanjuje krutost i stabilnost alata. Stoga je važno odabrati geometriju alata na temelju materijala koji se obrađuje. Na primjer, pri obradi aluminijskih legura, povećanje kuta nagiba može smanjiti sile tokarenja. Usklađivanje materijala alata također je ključno; obrada visokočvrstih legiranih čelika zahtijeva alate od karbida visoke tvrdoće, otporne na habanje. Osim toga, istrošeni alati s tupim rubovima tokarenja uzrokuju fluktuirajuće sile tokarenja i induciraju vibracije, stoga su potrebni redoviti pregledi i pravovremena zamjena istrošenih alata.
Optimizacija parametara procesa obrade
Parametri tokarenja značajno utječu na vibracije tokarenja. Prekomjerno visoke brzine tokarenja mogu uzrokovati periodične fluktuacije sila tokarenja, što dovodi do vibracija; prekomjerne brzine posmaka povećavaju debljinu tokarenja i sile tokarenja, pogoršavajući vibracije. Prilikom obrade složenih površina s petosnom simultanom obradom, parametri procesa poput brzine tokarenja, brzine posmaka i dubine rezanja trebaju se optimizirati testiranjem ili simulacijom. Na primjer, usvajanje varijabilnih parametara tokarenja - korištenje većih brzina posmaka tijekom grube obrade radi poboljšanja učinkovitosti i nižih brzina i posmaka tijekom završne obrade radi smanjenja vibracija - pomaže u održavanju točnosti. Osim toga, planiranje putanja alata kako bi se izbjegli česti oštri okreti i nagla zaustavljanja minimizira nagle promjene sile okretanja i rizike od vibracija.
Važnost strukture i krutosti stroja
Krutost konstrukcije stroja izravno utječe na pojavu vibracija pri tokarenju. Nedovoljna krutost vretena, vodilica i radnog stola5-osni CNC obradni centarmože dovesti do vibracija pod silama okretanja. Metode za povećanje krutosti uključuju povećanje predopterećenja ležaja vretena, optimizaciju podmazivanja vodilica i podešavanje točnosti ugradnje radnog stola. Štoviše, ugradnja uređaja za prigušivanje vibracija, kao što su držači alata za prigušivanje vibracija između alata i vretena ili izolacijske pločice ispod temelja stroja, učinkovito apsorbira i izolira vibracije, smanjujući njihov utjecaj na obradu.
Sveobuhvatne mjere za suzbijanje vibracija pri okretanju
Rješavanje problema vibracija pri okretanju u petosnom strojuCNC obradni centar velike brzinezahtijeva sveobuhvatan pristup koji uključuje odabir alata, optimizaciju parametara procesa i poboljšanje krutosti stroja. Pravilan odabir geometrije i materijala alata, redovita zamjena istrošenih alata, znanstveno podešavanje brzine tokarenja, pomaka i dubine rezanja, optimizacija putanja alata i jačanje krutosti stroja učinkovitim uređajima za prigušivanje mogu učinkovito suzbiti vibracije. Ove mjere poboljšavaju kvalitetu obrade i učinkovitost proizvodnje, u potpunosti iskorištavajući prednosti performansi petosnih visokobrzinskih obradnih centara.
OTURN se obvezuje pružati kupcima napredne5-osna CNC obradna oprema i profesionalnu tehničku podršku. Iskorištavajući bogato iskustvo u industriji, pomažemo poduzećima u optimizaciji procesa obrade, povećanju krutosti i stabilnosti CNC strojeva te učinkovitom rješavanju različitih izazova CNC alatnih strojeva kako bismo postigli učinkovite i visokoprecizne proizvodne ciljeve.
Vrijeme objave: 09.05.2025.