


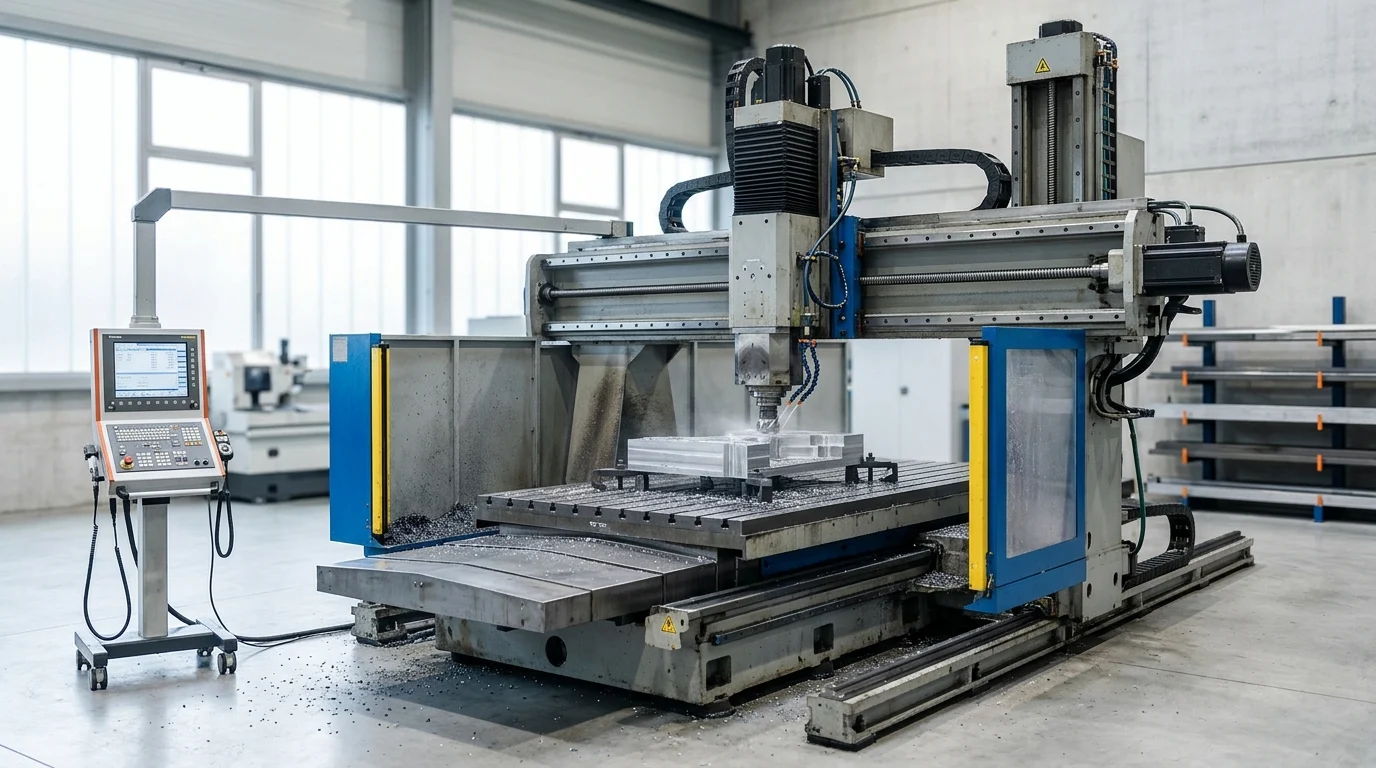
Zašto su CNC portalne glodalice strateška investicija
Ulaganje u CNC portalnu glodalicu predstavlja temeljnu nadogradnju umogućnosti obrade metala za teške uvjete rada, što proizvođačima omogućuje obradu masivnih radnih komada s beskompromisnom krutošću. Za razliku od standardnih vertikalnih obradnih centara, arhitektura portalne glodalice s dva stupca ravnomjerno raspoređuje sile rezanja, značajno smanjujući vibracije tijekom dubokog uklanjanja materijala. Ova strukturna prednost ključna je za globalne lance opskrbe koji zahtijevajuvisoka preciznostna komponentama velikih razmjera.
S gledišta kapitalnih izdataka, ovi sustavi zahtijevaju značajna početna ulaganja, često u rasponu od 150.000 do preko 1.000.000 USD, ovisno o radnom opsegu i konfiguracijama osi. Međutim, konsolidacijom više operacija obrade u jedan postav, postrojenja često smanjuju vrijeme rukovanja obratkom i do 40%. Ova operativna učinkovitost ubrzava povrat ulaganja (ROI), omogućujući proizvodnim linijama velikog obima da povrate troškove unutar 18 do 24 mjeseca.
Kako CNC portalne glodalice poboljšavaju protok
Optimizacija protoka prvenstveno je potaknuta sposobnošću stroja da održi visoke brzine uklanjanja materijala (MRR) bez žrtvovanja dimenzijske točnosti. Vretena s visokim okretnim momentom, koja često prelaze 600 N·m, omogućuju agresivne grube prolaze na tvrdim legurama, dok konfiguracije s 5 osi omogućuju složeno konturiranje jednim stezanjem. Ova mogućnost kontinuirane obrade eliminira potrebu za prijenosom višetonskih dijelova između radnih stanica.
Nadalje, napredne tehnologije apsorpcije vibracija integrirane u strojni ležaj osiguravaju da brzi hod ne ugrožava završnu obradu površine. Smanjivanjem vremena mirovanja i maksimiziranjem angažmana rezanja, nabavni timovi mogu projicirati dosljedno povećanje ukupne učinkovitosti opreme (OEE), često gurajući stope iskorištenosti pogona iznad praga od 85%.
Koji profili kupaca imaju najviše koristi
Strateška vrijednost ovih strojeva najsnažnije odjekuje kod dobavljača automobilske industrije prve klase, izvođača radova u zrakoplovnoj industriji i proizvođača teških industrijskih strojeva. Ovi profili rutinski obrađuju predimenzionirane komponente poput blokova motora, kućišta turbina i velikih kalupa za štancanje. Za ove kupce, mogućnost internaliziranja strojne obrade velikog formata umjesto outsourcinga pruža ključnu konkurentsku prednost u upravljanju rokovima isporuke.
Distributeri i inozemni marketinški centri također imaju koristi od ponude kompletnerješenja za obradu metalaregionalnim proizvođačima. Nabavom pouzdanih CNC portalnih glodalica od etabliranih kineskih grupacijskih tvornica, uvoznici mogu krajnjim korisnicima pružiti visoko konfiguriranu, isplativu opremu koja po performansama konkurira naslijeđenim europskim ili japanskim markama, a istovremeno smanjuje ulazne barijere.
Koje tehničke specifikacije kupci trebaju usporediti
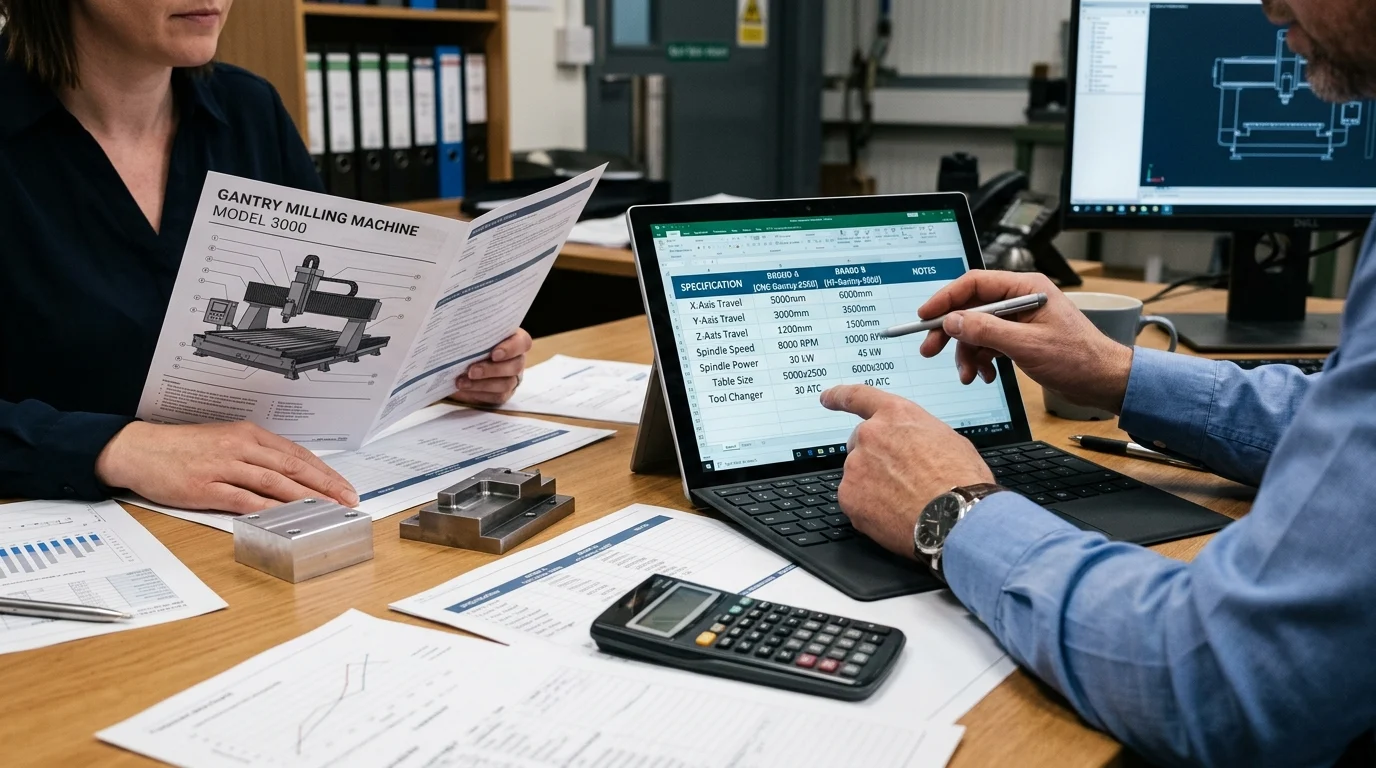
Procjena CNC portalne glodalice zahtijeva rigoroznu analizu specifikacija kako bi se osiguralo da oprema odgovara predviđenim proizvodnim zahtjevima. Stručnjaci za nabavu moraju gledati dalje od osnovnih dimenzija kako bi razumjeli međudjelovanje između snage vretena, hoda osi i strukturnog dizajna. Neusklađenost u tim specifikacijama može dovesti do ubrzanog trošenja alata, neoptimalne završne obrade površine ili restriktivnih uskih grla u proizvodnji.
Budući da ovi strojevi imaju zadatak rukovanja obradcima težim nekoliko tona, temeljno inženjerstvo baze i stupova jednako je važno kao i elektronički upravljački sustavi. Kupci moraju usporediti ove tehničke parametre sa svojim najzahtjevnijim slučajevima upotrebe.
Koji su parametri stroja najvažniji
Primarni parametri koji određuju mogućnosti stroja su pomaci X, Y i Z osi te maksimalni kapacitet nosivosti stola. Modeli za teške uvjete rada obično nude pomake X osi od 2000 mm do 10 000 mm, što omogućuje smještaj izuzetno dugih strukturnih komponenti. Nosivost stola mora se provjeriti; standardna nazivna nosivost od 10 000 kg dovoljna je za većinu primjena u kalupima za alate, dok teške industrijske energetske komponente mogu zahtijevati stolove nazivne nosivosti od 30 000 kg.
Specifikacije vretena su jednako važne. Kupci moraju birati između vretena velike brzine (npr. 12 000 do 24 000 okretaja u minuti) za aluminijske dijelove zrakoplovne industrije i vretena s velikim okretnim momentom i reduktorima (npr. 4 000 do 6 000 okretaja u minuti s 30 do 45 kW snage) za rezanje kaljenog čelika i titana. Ovaj odabir izravno utječe na svestranost stroja i vrijeme ciklusa.
Kako usporediti strukturu i vrstu vodilice
Izbor između kutijastih i linearnih vodilica definira dinamičko ponašanje stroja. Kutijaste vodilice uključuju čvrste kontaktne površine metal-na-metal, što pruža vrhunsko prigušenje i krutost za teške isprekidane rezove. Međutim, općenito su ograničene na sporije brzine brzog hoda, obično oko 10 do 12 m/min.
Suprotno tome, linearne vodilice valjkastog tipa koriste kotrljajuće elemente kako bi se smanjilo trenje, omogućujući brze brzine pomicanja od 24 m/min ili više. Ova konfiguracija je idealna za brzu obradu i složeno 3D konturiranje gdje su česte brze promjene smjera. Moderni portalni strojevi često koriste hibridni pristup, koristeći vodilice valjkastog tipa na osima X i Y za brzinu i kutijaste vodilice na osi Z za održavanje krutosti tijekom operacija dubokog uranjanja.
Koji kriteriji usporedbe podržavaju evaluaciju
Kako bi učinkovito procijenili različite modele, nabavni timovi trebali bi koristiti standardiziranu matricu usporedbe. Ovaj pristup normalizira tehničke podatke među različitim ponudama dobavljača, ističući razlike između standardnih i opcijskih značajki.
| Kategorija specifikacije | Konfiguracija kutije | Konfiguracija linearne vodilice | Tipična primjena |
|---|---|---|---|
| Brza brzina kretanja | 10 – 15 m/min | 20 – 30 m/min | Brza konturna obrada u odnosu na tešku grubu obradu |
| Prigušivanje vibracija | Visoko (izvrsno za tvrde metale) | Umjereno (Oslanja se na valjkaste elemente) | Titan/Inconel u odnosu na aluminij/meke čelike |
| Učestalost održavanja | Veće (zahtijeva precizno podmazivanje) | Donji (zatvoreni blokovi ležajeva) | Kontinuirani ciklusi teškog rada |
| Točnost pozicioniranja | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Izrada kalupa visoke preciznosti |
Primjenom ovih kriterija, kupci mogu točno uskladiti mehanički profil stroja sa svojim specifičnim zahtjevima tolerancije i količinama proizvodnje.
Gdje se koriste CNC portalne glodalice
Primjena CNC portalnih glodalica obuhvaća makroindustrijske sektore gdje se presijecaju zahtjevi za veličinom komponenti i preciznošću. Ove masivne platforme ne koriste se za tokarenje malih dijelova velikih količina, već za visokovrijednu proizvodnju malih do srednjih količina gdje kvar jednog obratka može rezultirati desetcima tisuća dolara vrijednim otpadnim materijalom.
Razumijevanje specifičnih primjena i zahtjeva okoliša pomaže kupcima da konfiguriraju opcije stroja, kao što su sustavi za hlađenje, transporteri strugotina i specijalizirani dodaci za vretena.
Koje industrije potiču potražnju
Zrakoplovna industrija je glavni pokretač potražnje, koristeći 5-osne portalne glodalice za izradu složenih nosača krila i pregrada trupa od čvrstih aluminijskih gredica. U ovom sektoru, održavanje stope grešaka ispod 0,05% je ključno, što zahtijeva strojeve s iznimnom toplinskom stabilnošću i volumetrijskom točnošću.
Slično tome, automobilski sektor oslanja se na ove strojeve za proizvodnju velikih kalupa za štancanje, alata i komponenti teških komercijalnih vozila poputzamašnjacii radilice. Energetski sektor također predstavlja područje ogromnog rasta; obrada glavčina vjetroturbina, velikih ventila i komponenti nuklearnih reaktora zahtijeva ogromne kapacitete stola i mogućnosti visokog okretnog momenta koje može pružiti samo dvostruka portalna konstrukcija.
Kako materijali, geometrija i tolerancije utječu na odabir
Odabir portalne glodalice uvelike ovisi o fizičkim svojstvima ciljanih materijala. Obrada tvrdih legura poput Inconela, kaljenog alatnog čelika (HRC 50+) ili titana zahtijeva maksimalnu strukturnu krutost kako bi se spriječilo vibriranje, što diktira upotrebu kutijastih kanala i vretena s velikim okretnim momentom pogonjenih zupčanicima.
Geometrija i tolerancije također igraju ključnu ulogu. Prilikom proizvodnje zrakoplovnih uređaja ili složenih kalupa za ubrizgavanje, stroj mora održavati stroge tolerancije pozicioniranja, često unutar ±0,005 mm, s ponovljivošću od ±0,003 mm preko masivnog radnog prostora. Da bi se to postiglo, kupci moraju osigurati da je stroj opremljen linearnim skalama, softverom za toplinsku kompenzaciju i rotacijskim enkoderima visoke rezolucije kako bi se suprotstavili fizičkom širenju i skupljanja strojnog kreveta tijekom dugih ciklusa rezanja.
Kako procijeniti dobavljače CNC portalnih glodalica
Nabava CNC portalne glodalice, posebno na međunarodnim tržištima, zahtijeva strogi protokol procjene dobavljača. Kupci ne kupuju samo komad opreme; oni stupaju u dugoročno partnerstvo koje će utjecati na njihove proizvodne mogućnosti desetljeće ili više. Suradnja s profesionalnim inozemnim marketinškim centrima koji predstavljaju ugledne kineske tvornice može donijeti značajne prednosti u troškovima, pod uvjetom da su vjerodajnice dobavljača temeljito provjerene.
Smanjenje rizika tijekom faze nabave osigurava da isporučeni stroj odgovara obećanim tehničkim specifikacijama i da se logističke složenosti prijevoza teških strojeva rješavaju bez skupih kašnjenja.
Što bi nabavni timovi trebali provjeriti
Timovi za nabavu moraju provjeriti proizvodne kapacitete dobavljača, infrastrukturu kontrole kvalitete i povijesni obujam izvoza. Zahtjev za dokumentaciju za ISO 9001 certifikat i CE usklađenost je obavezna osnova. Nadalje, kupci bi trebali istražiti lanac opskrbe dobavljača za kritične komponente; strojevi koji koriste visoko cijenjene CNC kontrolere (npr. FANUC, Siemens, Heidenhain) i precizne ležajeve (npr. SKF, NSK) ukazuju na predanost pouzdanosti.
Također je ključno provjeriti mogućnosti inženjerske podrške dobavljača. Pouzdan partner trebao bi ponuditi sveobuhvatne predprodajne konzultacije, uključujući vremenske studije i dizajn pribora, kako bi dokazao sposobnost stroja za rukovanje specifičnim portfeljem obradaka kupca.
Kako procijeniti MOQ, vrijeme isporuke, dostavu i instalaciju
S obzirom na veličinu ovih strojeva, minimalna količina za narudžbu (MOQ) je univerzalno jedna jedinica. Međutim, rokovi isporuke ključni su faktor u planiranju projekta. Standardne konfiguracije mogu zahtijevati 90 do 120 dana za montažu i testiranje, dok visoko prilagođene konfiguracije5-osni modelimože produžiti rokove isporuke na 180 dana ili više.
Dostava i instalacija predstavljaju ogromne logističke izazove. Portalne mlinove treba rastaviti i otpremiti pomoću ravnih regala ili otvorenih transportnih kontejnera. Kupci moraju procijeniti protokole pakiranja dobavljača, osiguravajući da su kritične površine zaštićene premazima protiv hrđe i vakuumski zatvorenim barijerama. Po dolasku, instalacija i puštanje u rad obično traju dva do četiri tjedna, što zahtijeva jasan dogovor o tome hoće li dobavljač poslati tvorničke tehničare ili se osloniti na lokalne servisne partnere.
Koje su kontrolne točke usklađenosti i kontrole rizika važne
Kako bi se zaštitila kapitalna ulaganja, ugovori o nabavi moraju uključivati stroge kontrolne točke usklađenosti i kontrole rizika. Prije isporuke treba provesti obvezno tvorničko primopredajno ispitivanje (FAT), koje zahtijeva da stroj izvrši probni rez na uzorku obratka kako bi se provjerila odstupanje vretena (obično <0,002 mm) i geometrijska točnost.
| Kriterij procjene | Standardna referentna vrijednost | Potencijalna crvena zastavica |
|---|---|---|
| Certifikacija kvalitete | ISO 9001, CE oznaka | Neprovjerljivi ili istekli certifikati |
| Sljedivost komponenti | Globalni brendovi Tier-1 (kontroleri, vodilice) | Nebrendirana ili vlasnička generička elektronika |
| Testiranje prihvatljivosti | Dokumentirani FAT i SAT s laserskom kalibracijom | Odbijanje dopuštanja pregleda treće strane prije otpreme |
| Jamstveni uvjeti | 12-24 mjeseca pokriva dijelove i rad | Dvosmislene klauzule u vezi s međunarodnim pokrivanjem usluga |
Nakon FAT-a, test prihvatljivosti na lokaciji (SAT) u pogonu kupca osigurava da stroj nije imao problema s poravnanjem tijekom transporta. Utvrđivanje jasnih uvjeta plaćanja vezanih uz ove prekretnice - kao što su 30% akontacije, 60% nakon FAT-a i 10% nakon SAT-a - pruža potrebnu financijsku polugu.
Kako odabrati pravu CNC portalnu glodalicu
Snalaženje u konačnom procesu odabira CNC portalne glodalice zahtijeva sintezu tehničkih zahtjeva s komercijalnim realnostima. Cilj je pronaći rješenje koje ne samo da zadovoljava trenutne proizvodne tolerancije, već i nudi skalabilnost i trajnost potrebnu za buduće proizvodne zahtjeve.
Strukturiranjem procesa kupnje kroz formalizirani okvir za evaluaciju, nabavni timovi mogu objektivno uspoređivati konkurentske ponude, nadilazeći osnovne cijene kako bi razumjeli ukupne troškove vlasništva (TCO).
Koji korak-po-korak postupak kupnje slijediti
Proces kupnje trebao bi započeti sveobuhvatnom internom analizom potreba, definiranjem maksimalne omota obratka, tvrdoće materijala i potrebnog protoka. Ovi podaci čine osnovu Zahtjeva za ponudu (RFP) koji se distribuira provjerenim dobavljačima. Nakon što se ponude prime, timovi bi trebali provesti tehničku analizu kako bi osigurali da sve ponude uključuju ekvivalentne opcije, kao što su rashladno sredstvo kroz vreteno (TSC), mjerne glave za alate i sustavi za upravljanje strugotinom.
Nakon tehničkog pregleda, kupci bi trebali zatražiti demonstracije uživo ili video validacije sličnih strojeva u radu. Završni koraci uključuju pregovore o komercijalnom ugovoru, finaliziranje FAT/SAT protokola i koordinaciju pripreme lokacije, što često uključuje izlijevanje specijaliziranih betonskih temelja za podupiranje ogromne težine i dinamičkih opterećenja portalnog sustava.
Kako usporediti ponude dobavljača i postprodajnu podršku
Uspoređivanje ponuda dobavljača zahtijeva kritički osvrt na postprodajnu podršku i strukture jamstva.
Ključne zaključke
- Veleprodaja i implikacije na lanac opskrbe za CNC portalnu glodalicu
- Specifikacije, usklađenost i komercijalne uvjete koje kupci trebaju potvrditi
- Praktične preporuke za distributere i nabavne timove
Često postavljana pitanja
Koja je glavna prednost CNC portalne glodalice?
Obrađuje velike, teške dijelove s većom krutošću i nižim vibracijama, pomažući u održavanju točnosti tijekom dubokih rezova i smanjujući višestruka podešavanja.
Koje industrije imaju najviše koristi od CNC portalnih glodalica?
Proizvođači automobilske, zrakoplovne, kalupne, energetske i teške opreme imaju najviše koristi pri obradi predimenzioniranih komponenti ili višetonskih obratka.
Koje specifikacije bi kupci trebali prvo usporediti?
Započnite s X/Y/Z hodom, opterećenjem stola, vrstom vretena, snagom vretena i dizajnom vodilica. Uskladite ih s vašim najvećim dijelovima i najtvrđim materijalima.
Trebam li odabrati kutijaste ili linearne vodilice?
Odaberite kutijaste vodilice za teške uvjete rada, prekidano rezanje i maksimalno prigušenje. Odaberite linearne vodilice za brže kretanje, veću brzinu obrade i bolju produktivnost pri lakšim rezovima.
Zašto biste trebali razmotriti OTURN Machinery za rješenje portalnog glodanja?
OTURN nudi isplativa CNC portalna i strojna rješenja iz kineskih tvornica, s podrškom za konfiguraciju, širokim mogućnostima strojeva i inozemnom servisnom pomoći.
Vrijeme objave: 16. travnja 2026.