


Alarmna svjetla CNC strojasu ključni sigurnosni signali upozorenja tijekom rada CNC alatnog stroja. Oni upozoravaju operatere na radno stanje opreme putem zvučnih povratnih informacija (poput zvučnih signala ili zvukova upozorenja). Je li zvuk alarmnog svjetla normalan izravno je povezan s time mogu li se kvarovi opreme brzo otkriti, osiguravajući siguran rad alatnog stroja. Nenormalan zvuk alarmnog svjetla, poput nedostatka zvuka ili povremenog zvuka, ne samo da utječe na učinkovitost održavanja, već može predstavljati i sigurnosnu opasnost. Ovaj članak objasnit će simptome abnormalnog zvuka alarmnog svjetla i pružiti sustavni postupak rješavanja problema i popravka kako bi pomogao osoblju za održavanje opreme da učinkovito riješi probleme i osigura stabilan rad alatnog stroja.
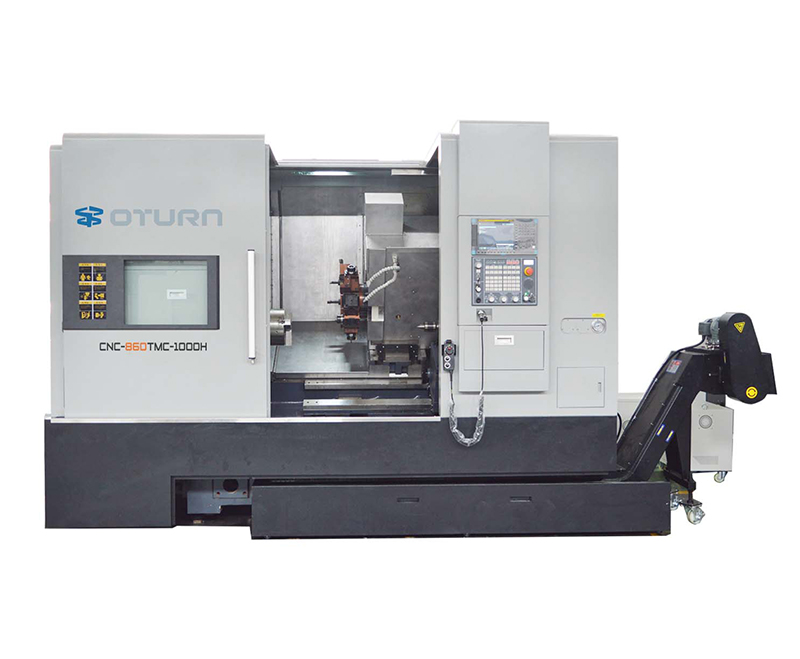
Uobičajeni simptomi i rješavanje problema s abnormalnim zvukom svjetla alarma
Nenormalan zvuk alarma često se manifestira na tri načina:
· Nema zvuka: To je obično uzrokovano isključenom audio izlaznom vezom ili problemom s napajanjem.
· Šum ili izobličenje: To je obično uzrokovano starenjem ili oštećenjem komponenti koje generiraju zvuk, poput zujalice ili zvučnika, ili nestabilnim naponom napajanja.
· Povremeni ili diskontinuirani zvuk: To je često uzrokovano lošim kontaktom ili nestabilnom vezom u liniji za prijenos signala.
Nadalje, ključno je odrediti opseg abnormalnog zvuka. Javlja li se problem samo u određenim stanjima alarma, kao što su alarm za zaustavljanje u nuždi ili alarm za preopterećenje? Ili je abnormalni zvuk zajednički svim alarmima? Ako se samo neki alarmi oglašavaju abnormalno, možda postoji problem s logikom alarmnog sustava ili povezanim senzorima. Ako se svi alarmi oglašavaju abnormalno, možda postoji problem s hardverom alarmnog svjetla ili sustavom napajanja. Razjašnjenje ovih problema pomoći će suziti opseg istrage i uštedjeti vrijeme.
Sustavni koraci za rješavanje problema sa zvukom alarma
1. Provjerite napajanje i signalne vodove
Zvučni modul alarmne lampice mora se oslanjati na stabilno napajanje, stoga je prvi zadatak provjeriti napajanje. Osoblje za održavanje prvo treba isključiti glavno napajanje stroja, a zatim multimetrom izmjeriti napon na priključcima napajanja alarmne lampice, obično 24 V DC. Ako napon ne pokazuje napon ili značajne fluktuacije, sljedeći korak je provjeriti je li pregorjeli osigurač ili je došlo do oksidacije na kontaktima kontaktora. Pregorjeli osigurač treba odmah zamijeniti, dok oksidirane kontakte treba izbrusiti finim brusnim papirom i ponovno zategnuti kako bi se osigurao dobar kontakt.
Zatim pratite signalni kabel koji spaja alarmnu lampicu i pregledajte kabele i konektore od priključnog bloka alarmne lampice sve do izlaznog modula PLC-a ili upravljačke jedinice alarma. Dugotrajna vibracijaCNC strojmože lako otpustiti ili oštetiti kabelske konektore. Oštećena zaštita također može uzrokovati smetnje, uzrokujući abnormalnosti signala. Tijekom održavanja provjerite svaku komponentu pojedinačno, ponovno spojite terminale i zategnite spojne vijke kako biste bili sigurni da je ožičenje u dobrom stanju i da je zaštita netaknuta.
2. Pregled hardvera i zamjena komponenti za sondiranje
Nakon što provjerite jesu li vodovi za napajanje i signal normalni, moguće je da zujalica ili zvučnik unutar alarmne lampice imaju problema. Nakon što isključite alarmnu lampicu, rastavite alarmnu lampicu i vizualno pregledajte zvučnu komponentu na vidljiva oštećenja, poput napuknute dijafragme ili izgorjele zavojnice. Ako je izgled normalan, upotrijebite multimetar za mjerenje otpora zvučne komponente. Nenormalna vrijednost otpora (izuzetno visoka ili blizu nule) ukazuje na kvar komponente.
Prilikom zamjene dijelova provjerite odgovaraju li specifikacije napona i dimenzije montaže nove komponente starim. Tijekom instalacije obratite pozornost na polaritet kako biste izbjegli obrnuto spajanje, što može uzrokovati sekundarna oštećenja. Odabir kvalificiranih dijelova osigurava dugotrajan i stabilan rad alarmne lampice.
3. Provjerite parametre PLC sustava i logiku alarma
Ako je hardver ispravan, sljedeći korak je provjera postavki alarma u upravljačkom sustavu alatnog stroja. Pomoću programskog sučelja PLC-a ili stranice postavki parametara provjerite je li zvuk alarma aktiviran. Neki alatni strojevi omogućuju isključivanje zvuka alarma, što može uzrokovati utišavanje lampice alarma. Također je važno provjeriti ispravno funkcioniraju li izlazi PLC-a za različite vrste alarma. Na primjer, može li izlaz PLC-a za alarm za hitno zaustavljanje pokrenuti zvuk alarma. Ako PLC ne reagira, provjerite gumb za hitno zaustavljanje i povezane senzore kako biste vidjeli postoji li kvar u prednjoj komponenti za okidanje.
Neka oprema može podesiti glasnoću i frekvenciju zvuka alarma. Ako je zvuk slab ili iskrivljen, vratite zadane postavke i ponovno podesite parametre kako biste osigurali jasan i učinkovit zvuk.
Funkcionalna provjera nakon popravka i preporuke za rutinsko održavanje
Nakon popravaka, obavezno simulirajte različite scenarije alarma radi provjere, kao što je pritiskanje gumba za zaustavljanje u nuždi ili provođenje testa preopterećenja, kako biste osigurali da je zvuk alarmnog svjetla jasan i stabilan. Detaljne zapise o uzroku kvara i specifičnom postupku popravka treba uključiti u datoteku za održavanje opreme kao referencu tijekom naknadnog održavanja.
Kako bi se smanjila učestalost abnormalnih zvukova alarmnih lampica, preporučuje se uspostavljanje plana redovitog održavanja. Provjerite ožičenje i nepropusnost terminala alarmne lampice barem jednom mjesečno kako biste spriječili labavljenje zbog vibracija opreme. Osim toga, prilikom čišćenjaCNC tokarski centarPazite da voda i ulje ne prodru u alarmno svjetlo te da vlaga ne ošteti komponente zvučnog sustava. Ako se utvrdi da su komponente stare, pravovremena zamjena ključna je za osiguranje dugoročne učinkovitosti alarmnog sustava.
Uspostavljanjem sustavnog ciklusa održavanja „otklanjanje problema – popravak – provjera – prevencija“ ne samo da se može poboljšati pouzdanost zvuka alarmnog svjetla, već se mogu značajno poboljšati i ukupne sigurnosne mogućnosti upozorenja alatnog stroja, osiguravajući nesmetanu proizvodnju.
Zaključak
Nepravilnosti alarmnih lampica mogu se činiti beznačajnima, ali su ključne za osnovnu funkciju sigurnosnog sustava upozorenja alatnog stroja. Proces održavanja trebao bi slijediti načelo „prvo lako, kasnije teško, prvo hardver, pa softver“, precizno identificirajući točku kvara korak po korak, od ožičenja napajanja i prijenosa signala do oglašavanja hardvera i postavki sustava. Samo na taj način može se brzo obnoviti zvučna funkcija alarmne lampice, poboljšati brzina odziva CNC alatnog stroja na kvarove i zajamčiti sigurnost proizvodnje. Osoblje za održavanje mora ne samo savladati znanstvene metode održavanja, već i redovito provoditi preventivno održavanje kako bi se temeljno smanjila pojava kvarova i osigurao siguran i učinkovit rad CNC stroja.
Vrijeme objave: 03.09.2025.