


UspješanCNC tokarski centarUlaganje zahtijeva identificiranje bitnih čimbenika. Strateško planiranje vodi ovu akviziciju. Globalno tržište CNC obradnih i tokarskih centara predviđa značajan rast, s6,6% složene godišnje stope rasta od 2024. do 2030.Njegov segment velikih brzina očekuje5,8% složene godišnje stope rasta (CAGR) između 2025. i 2035.Ovo proširenje naglašava potrebu za informiranim odlukama.Proizvođač višenamjenskih CNC tokarilicapruža razne mogućnosti. RazumijevanjePreciznost tokarskog centraje najvažnije. Kupci često pitaju: „Koja je razlika između CNC tokarskog centra i CNC tokarilice?" i "Kako odabrati između vertikalnih i horizontalnih tokarskih centara?„Deset ključnih faktora koje treba uzeti u obzir prilikom informirane kupnje.“
Ključne zaključke
- Razumjeti svoje proizvodne potrebe i zahtjeve za dijelovima. To vam pomaže odabrati pravu veličinu i snagu stroja.
- Pogledati naspecifikacije strojapoput snage vretena i opcija alata. Ove značajke utječu na to koliko dobro stroj radi.
- Provjerite upravljački sustav i softver. Oni olakšavaju korištenje stroja i povezivanje s drugim sustavima.
- Uzmite u obzir točnost stroja i kako se nosi s toplinom i vibracijama. To osiguravavisokokvalitetni dijelovi.
- Razmislite o ukupnim troškovima, ne samo o cijeni. To uključuje tekuće troškove, održavanje i buduću vrijednost.
Proizvodne potrebe i zahtjevi za dijelove za vaš CNC tokarski centar
OdabirCNC tokarski centarpočinje s jasnim razumijevanjem proizvodnih potreba i zahtjeva za dijelovima. Ti čimbenici izravno utječu na potrebne specifikacije i mogućnosti stroja.
Mogućnosti veličine i težine dijelova
Fizičke dimenzije i težina dijelova koje radionica namjerava proizvoditi temeljni su razlozi. Kapacitet stroja mora primiti najveće i najteže komponente. Na primjer, CNC tokarenje obrađuje širok raspon veličina dijelova.
| Kategorija veličine dijela | Dimenzije (mm) | Dimenzije (u) |
|---|---|---|
| Minimum | 2×2 | 0,079 × 0,079 |
| Maksimalno | 200×500 | 7,9 × 19,7 |
Specifikacije stroja poput udaljenosti između središta određuju maksimalnu duljinu obratka, često oko 500 mm (19,7 in). Zamah iznad kreveta diktira maksimalni promjer obratka, obično oko 200 mm (7,9 in). Kupci moraju osigurati da odabrani CNC tokarski centar može fizički držati i obrađivati njihove ciljne dijelove.
Vrste materijala za obradu
Vrste materijala koje radionica obrađuje značajno utječu na odabir strojeva i alata. Različiti materijali imaju različite stupnjeve tvrdoće, što zahtijeva specifičnu snagu stroja i alate za rezanje.
| Kategorija tvrdoće materijala | Tvrdoća po Rockwellu (HRC) | Tipične vrste CNC tokarilica |
|---|---|---|
| Teško obradive legure | 45–70 HRC | CNC tokarilice visokog okretnog momenta |
| Srednje tvrdi industrijski materijali | 25–45 HRC | Horizontalni CNC tokarilice |
| Meki i lako obradivi metali | <25 HRC | Bilo koji CNC tokarilica (uključujući početne, stolne, strojeve s velikim brzinama vretena) |
Standardni CNC alati općenito dosežu praktičnu granicu naHRC 40Obrada materijala iznad HRC 50 često zahtijeva specijalizirane postavke, što može udvostručiti i vrijeme obrade i troškove. Na primjer, ugljični/legirani čelici poput 4140 standardno se obrađuju do HRC 35. Iznad HRC 40 postaju izazovni. Nehrđajući čelici poput 304 učinkoviti su do HRC 30, a iznad HRC 35 postaju teški. Alatni čelici poput A2 obrađuju se do HRC 45, ali iznad HRC 50 potrebni su specijalizirani postavi. Aluminijske legure općenito nemaju ograničenja tvrdoće za CNC obradu.
Obim proizvodnje i protok
Volumen proizvodnje i potreban protok diktiraju brzinu, učinkovitost i potencijal stroja za automatizaciju. Proizvodnja velikih količina zahtijeva brže cikluse i pouzdan rad. Radionice koje proizvode velike količine dijelova imaju koristi od značajki poput automatskih dodavača šipki i robotske integracije. Ovi dodaci minimiziraju ručnu intervenciju i maksimiziraju kontinuirani rad. Suprotno tome, rad s manjim količinama ili izrada prototipova možda neće zahtijevati tako opsežnu automatizaciju. Sposobnost stroja da održi konzistentnu proizvodnju tijekom duljih razdoblja ključna je za postizanje proizvodnih ciljeva.
Specifikacije stroja i mogućnosti CNC tokarskog centra
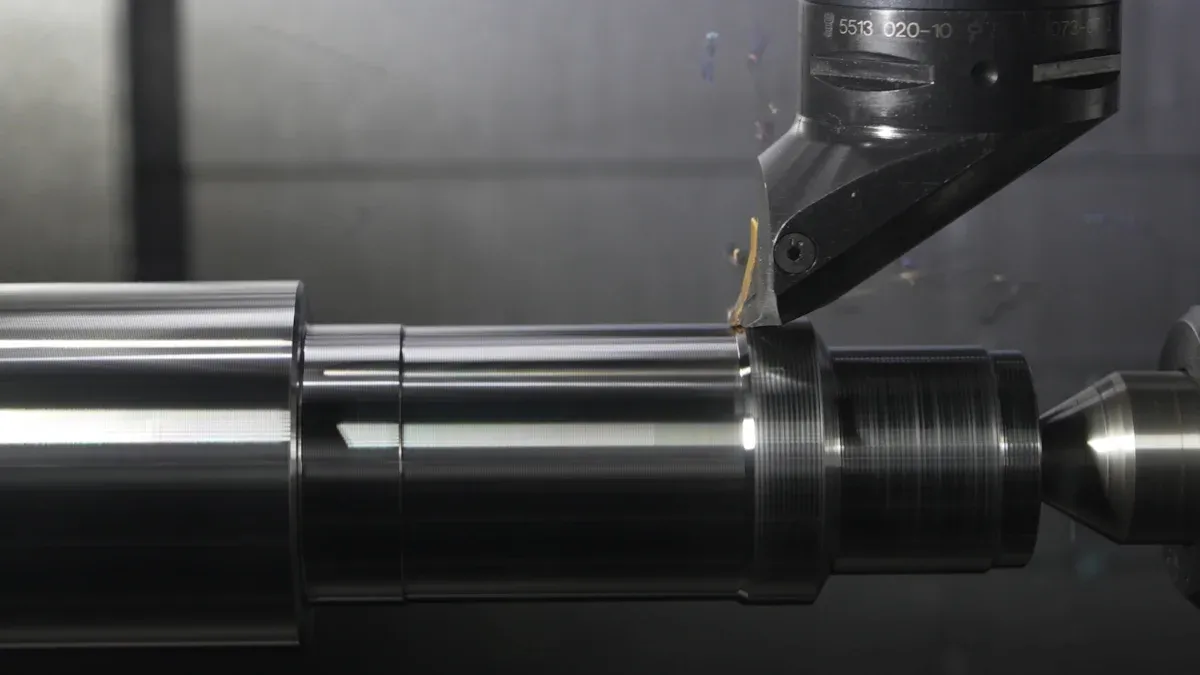
Specifikacije i mogućnosti stroja izravno utječu na sposobnost radionice da učinkovito i točno proizvodi dijelove. Kupci moraju pažljivo procijeniti ove tehničke aspekte.
Konfiguracija i snaga vretena
Vreteno je srce svake tokarske operacije. Njegova konfiguracija i snaga određuju sposobnost rezanja stroja. Brzina vretena, mjerena u okretajima u minuti (RPM), određuje koliko brzo se obratak okreće. Visoki okretaji u minuti ključni su za manje promjere i mekše materijale. Okretni moment vretena, sila rotacije, ključan je za obradu većih promjera i tvrđih materijala. Snažno vreteno osigurava učinkovito uklanjanje materijala i smanjuje vrijeme ciklusa. Radionice moraju uskladiti specifikacije vretena s tipičnim veličinama dijelova i vrstama materijala.
Opcije revolvera i alata
Kupola drži alate za rezanje i usmjerava ih prema obratku. Njegov dizajn značajno utječe na svestranost i učinkovitost obrade. Kupole dolaze u različitim konfiguracijama, kao što su VDI (Udruga njemačkih inženjera) ili BMT (Alati montirani na bazu), a svaka nudi različitu krutost i mogućnosti držanja alata. Broj stanica za alate na kupoli određuje koliko različitih alata stroj može pristupiti bez ručne intervencije. Više stanica za alate omogućuje složene operacije u jednom postavljanju, minimizirajući vrijeme zastoja za izmjenu alata.
Konfiguracija osi i alati za obradu pogona
Konfiguracija osi definira mogućnosti kretanja stroja. Osnovni dvoosni tokarilica izvodi operacije tokarenja duž osi X i Z. Napredniji strojevi, poput višeosnog tokariliceCNC tokarski centar, nude dodatne osi, kao što je Y-os za bušenje ili glodanje izvan centra. Pogonjeni alati značajno su poboljšanje za CNC tokarski centar. Omogućuju stroju izvođenje operacija glodanja, bušenja i narezivanja navoja bez premještanja dijela na drugi stroj. Pogonjeni alati nudeveća fleksibilnost dizajna za precizno obrađene dijeloveOmogućuje složenije procese obrade u jednom prolazu, pojednostavljujući postavljanje i smanjujući rad. Ova sposobnost povećava točnost i ponovljivost minimiziranjem nepotrebnih postupaka postavljanja. Radionice postižubrža izrada zahvaljujući naprednim zupčanicima i ležajevimaAlati pod naponomčuva podatak, koji se često gubi prilikom premještanja materijala između strojeva, što štedi vrijeme. Također omogućuje brojne procese glodanja izravno na tokarilici, poput zaobljavanja rubova ili dodavanja aksijalnih/radijalnih elemenata. To eliminira potrebu za prijenosom dijelova na CNC glodalicu.
Upravljački sustav i softver za vaš CNC tokarski centar
Upravljački sustav i softver čine mozak svakog modernog alatnog stroja. Oni određuju kako operateri komuniciraju s opremom i kako stroj izvršava složene operacije. Odabir pravog upravljačkog sustava osigurava učinkovito programiranje, pouzdan rad i besprijekornu integraciju u proizvodno okruženje.
Marka i značajke CNC upravljanja
Izbor CNC upravljačke jedinicemarkaznačajno utječe na performanse stroja i korisničko iskustvo. Različiti proizvođači nude različite prednosti prilagođene različitim proizvodnim potrebama.
| Robna marka | Proizvodi za tokarenje ključeva | Ključne značajke tokarskih centara |
|---|---|---|
| Haas automatizacija | CNC tokarilice Haas serije ST | Korisnički prilagođena sučelja, visoki okretni moment, kruta konstrukcija, izdržljivost, pouzdanost, pristupačna cijena. |
| DMG Mori | Univerzalni tokarski centri serije NLX | Visoka krutost, stabilnost, preciznost, integrirana rješenja za automatizaciju, digitalizacija, spremnost za Industriju 4.0. |
| Mazak | Višenamjenski strojevi serije INTEGREX | Kombinira tokarenje, glodanje, bušenje, narezivanje navoja; idealno za složene dijelove; koncept iSMART Factory (integracija s IoT-om), opsežna usluga i podrška. |
| Okuma | CNC tokarilice serije LB | Snaga, preciznost, svestranost, Thermo-Friendly koncept (termička stabilnost), OSP-P upravljački sustav otvorene arhitekture (prilagodba, integracija softvera). |
| Doosan/DN rješenja | CNC tokarilice | Precizne tokarske operacije, višeosne mogućnosti, velike brzine vretena, napredni upravljački sustavi. |
Svaka marka nudi jedinstvene značajke. Haas Automation fokusira se na jednostavnost korištenja i pristupačnost. DMG Mori naglašava krutost i spremnost za Industriju 4.0. Mazak nudi mogućnosti višestrukog izvršavanja zadataka za složene dijelove. Okuma pruža toplinsku stabilnost i kontrole otvorene arhitekture. Doosan/DN Solutions pruža preciznost i višeosnu funkcionalnost.
Programiranje i korisničko sučelje
Intuitivno programsko sučelje pojednostavljuje postavljanje i rad stroja. Operaterima je potreban sustav koji omogućuje učinkovito G-kod programiranje ili konverzacijsko programiranje, ovisno o njihovoj razini vještina i složenosti dijelova. Dobro osmišljeno korisničko sučelje smanjuje vrijeme obuke i minimizira pogreške. Također povećava produktivnost jednostavnim stvaranjem i modifikacijom programa.
Integracija s postojećim sustavima
Besprijekorna integracija s postojećim sustavima za upravljanje proizvodnjom (MES) ili sustavima za planiranje resursa poduzeća (ERP) ključna je za moderne pogone. Ova povezivost omogućuje razmjenu podataka u stvarnom vremenu, poboljšavajući praćenje proizvodnje i ukupnu učinkovitost.Uspješna integracija zahtijeva pažljivo planiranje.
- Prije digitalizacije temeljito isplanirajte procese kako biste izbjegli neučinkovitost automatizacije.
- Započnite s malim projektom kako biste ograničili rizik i učili iz iskustva.
- Za tvrtke s modernim strojevima, započnite s povezivošću strojeva i praćenjem OEE (ukupne učinkovitosti opreme) kako biste dobili uvide u stvarnom vremenu za optimizaciju.
- Prepoznajte da implementacija MES-a mijenja način rada ljudi i zahtijeva pažljivo vodstvo.
- Uključite tim od samog početka, objašnjavajući im potrebe i prednosti.
- Uložite u obuku kako biste osigurali da svi razumiju nove sustave.
- Imenujte „digitalne prvake“ koji će pružiti dodatnu podršku i obuku kolegama.
Ove prakse osiguravaju nesmetan prijelaz i maksimiziraju prednosti povezanog proizvodnog okruženja.
Točnost i preciznost CNC tokarskog centra

Postizanje visokokvalitetnih dijelova dosljedno uvelike ovisi o točnosti i preciznosti stroja. Ta svojstva izravno utječu na sukladnost dijelova i ukupnu učinkovitost proizvodnje.
Ponovljivost i pozicijska točnost
Ponovljivost se odnosi na sposobnost stroja da se dosljedno vraća u programirani položaj.Pozicijska točnostopisuje koliko blizu stroj može dosegnuti ciljni položaj. Oboje je ključno za proizvodnju identičnih dijelova unutar uskih tolerancija. Stroj s visokom ponovljivošću osigurava da svaki dio odgovara prethodnom, minimizirajući otpad i ponovnu obradu. Visoka točnost pozicioniranja znači da stroj postavlja alate točno tamo gdje je programirano, što je bitno za složene geometrije i kritične dimenzije. Proizvođači često daju ove specifikacije, a kupci moraju osigurati da ispunjavaju njihove proizvodne zahtjeve.
Razmatranja toplinske stabilnosti
Temperaturne fluktuacije značajno utječu na točnost stroja. Kako se komponente stroja zagrijavaju tijekom rada, one se šire, uzrokujući dimenzijske promjene. Ovo toplinsko širenje može dovesti do netočnosti u obrađenim dijelovima. Učinkovite strategije ublažavaju te učinke. Radioniceodržavajte kontrolirane postavke temperature u područjima obrade, često izolirajući prostor i koristeći sofisticirane HVAC sustave.Napredni sustavi hlađenja i optimizirani parametri tokarenja minimiziraju stvaranje toplinetijekom obrade. Neki sustavi koriste napredne algoritme za predviđanje i ispravljanje toplinskih pogrešaka u stvarnom vremenu pomoću temperaturnih senzora i modela kompenzacije. Na primjer, zrakoplovna tvrtka postigla je preciznost od ±0,01 mm na Inconel diskovima koristeći kriogeno hlađenje, dok je proizvođač radilica održavao dijelove unutar tolerancija od 0,05 mm standardnim hlađenjem.
Mehanizmi za prigušivanje vibracija
Vibracije tijekom obrade degradiraju površinsku obradu, smanjuju vijek trajanja alata i ugrožavaju točnost dijelova. Stoga su učinkoviti mehanizmi za prigušivanje vibracija ključni.Korištenje držača alata s kontaktom površine i konusa značajno povećava krutosti smanjuje vibracije. Visokoprecizno držanje obratka s velikom silom stezanja eliminira vibracije dijela. Podešavanje brzina obrade i pomaka stabilnim zonama na dijagramu režnja također može eliminirati vibracije. To uključuje pažljivo upravljanje opterećenjem strugotine uz povećanje ili smanjenje brzine. Korištenje debljih drški alata ili smanjenje produžetka alata s osiguranog kraja povećava krutost, smanjuje otklon i pomiče frekvenciju vibracija u stabilnije zone.Ručke alata za prigušivanje vibracija, dizajnirani od naprednih materijala, apsorbiraju i raspršuju vibracije, sprječavajući prijenos s alata na obradak.
Prostor i prostor u radionici za CNC tokarski centar
Fizički prostor dostupan u proizvodnom pogonu značajno utječe na odabir stroja. Radionice moraju pažljivo razmotriti veličinu stroja i njegove okolne zahtjeve. Ovo planiranje osigurava učinkovit rad i sigurno radno okruženje.
Dimenzije i raspored stroja
Stvarne dimenzije samog stroja su primarna briga. Proizvođači daju detaljne specifikacije u vezi s duljinom, širinom i visinom. Radionice moraju osigurati da odabrani stroj stane u određeno područje. Nadalje, raspored mora sadržavati perifernu opremu, kao što su transporteri strugotina, spremnici rashladne tekućine i električni ormari. Optimalan raspored olakšava tijek rada i sprječava uska grla.
Pristupačnost za održavanje
Dovoljan prostor oko stroja ključan je za rutinsko održavanje i popravke. Tehničarima je potreban nesmetan pristup svim stranama stroja za preglede, zamjenu dijelova i rješavanje problema. Skučeni prostori mogu produžiti vrijeme održavanja i povećati sigurnosne rizike. Planiranje pristupa za održavanje od samog početka pojednostavljuje buduće servisne operacije.
Zahtjevi za prostor za rukovanje materijalom
Učinkovito rukovanje materijalom oko stroja izravno utječe na produktivnost i sigurnost. Radionicama je potreban dovoljan prostor za utovar sirovina i istovar gotovih dijelova. Minimalno36 inča (3 stope)često služi kao osnova za slobodne puteve. Za veće ili duže dijelove, radionice preporučuju razmak od 2,1 do 2,4 metra. To odgovara alatima, kutijama s alatima, paletama i kolicima, sprječavajući slučajni kontakt s kontrolama. Jedan je korisnik posebno odredio 3 metra između tokarilice i glodalice kako bi maksimizirao prostor i olakšao korištenje dizalice za utovar dijelova. Uzimajući u obzir kretanje operatera, posebno za veće osobe, sugerira se minimalno 1,8 metara. Omogućavanje prostora za opremu poput kolica za alate za zamjenu teških uređaja može zahtijevati 2,1 do 2,4 metra. Radionice također moraju uzeti u obzir uklanjanje spremnika rashladne tekućine. Moraju osigurati da stezna glava tokarilice nije u liniji s mjestom gdje bi operater mogao stajati kod susjednog stroja radi sigurnosti.
Proračun i ukupni trošak vlasništva za CNC tokarski centar
Sveobuhvatna analiza proračuna nadilazi početnu kupovnu cijenu. Uključuje sve troškove povezane s vlasništvom i radom stroja tijekom njegovog životnog vijeka. Ovaj ukupni trošak vlasništva (TCO) pruža točniju financijsku sliku.
Početna kupovna cijena
Početna kupovna cijena predstavlja početnu investiciju za stroj. Ovaj trošak značajno varira ovisno o klasi stroja, značajkama i mogućnostima. Kupci moraju uskladiti svoj proračun sa svojim proizvodnim potrebama.
| Klasa CNC tokarskog stroja | Raspon početne kupovne cijene |
|---|---|
| Stolni CNC tokarilica | 5.000 – 20.000 USD |
| Tokarski stroj srednjeg dometa | 30.000 – 100.000 USD |
| Viševretenski ili CNC tokarilica švicarskog tipa | 100.000 – 300.000+ USD |
Ove brojke ilustriraju širok spektar dostupnih opcija. Specifični zahtjevi trgovine diktiraju odgovarajuću razinu ulaganja.
Operativni troškovi i učinkovitost
Operativni troškovi obuhvaćaju tekuće troškove koji nadilaze početnu kupnju. To uključuje potrošnju energije, alate, održavanje i rad. Učinkovit stroj minimizira te ponavljajuće troškove. Moderni strojevi često imaju komponente koje štede energiju, smanjujući račune za struju. Visokokvalitetni alati traju dulje, smanjujući učestalost zamjene. Redovito održavanje sprječava skupe kvarove i produžuje vijek trajanja stroja. Učinkovit rad također smanjuje broj radnih sati po dijelu, dodatno smanjujući ukupne troškove.
Preprodajna vrijednost i amortizacija
Strojevi s vremenom gube na vrijednosti, što znači da im se vrijednost smanjuje. Međutim, neki strojevi zadržavaju vrijednost bolje od drugih. Čimbenici koji utječu na vrijednost pri preprodaji uključuju ugled proizvođača, povijest održavanja stroja i njegovu tehnološku relevantnost. Ulaganje u cijenjenu marku s jakom servisnom mrežom često dovodi do bolje vrijednosti pri preprodaji. Pravilno održavanje također čuva stanje stroja, čineći ga privlačnijim budućim kupcima. Kupci bi trebali uzeti u obzir dugoročnu vrijednost i potencijalnu amortizaciju prilikom donošenja investicijske odluke.
Servis i podrška za vaš CNC tokarski centar
Učinkovita usluga i podrška ključni su za maksimiziranje vremena rada stroja i osiguranje dugoročne produktivnosti. Kupci moraju procijeniti predanost proizvođača zadovoljstvu kupaca i dostupnost lokalne pomoći.
Ugled i pouzdanost proizvođača
Ugled proizvođača u pogledu pouzdanosti izravno utječe na dugoročne performanse stroja i operativni kontinuitet radionice. Tvrtke s jakim iskustvom često pružaju vrhunske proizvode i podršku. Na primjer, DMG MORI se može pohvaliti stopom zadržavanja kupaca od 95%, što ukazuje na visoko zadovoljstvo. Haas Automation zaslužuje povjerenje preko 10 000 američkih radionica zbog svoje pouzdanosti i jednostavnosti korištenja. Hermle također postiže zadovoljstvo kupaca veće od 95%. Ove metrike ističu proizvođače koji dosljedno isporučuju pouzdane strojeve i izvrsnu postkupovnu uslugu.
Dostupnost lokalne usluge
Dostupnost lokalnih usluga ključna je za minimiziranje skupih kašnjenja u proizvodnji. Brzo vrijeme odziva tehničara osigurava brz povratak strojeva u pogon.
| Razina prioriteta | Vrijeme odziva (tipično) |
|---|---|
| Prioritet 1 (Kritično) | 2-4 sata |
| Prioritet 2 (visoki) | 4-8 sati |
| Prioritet 3 (srednji) | Sljedeći radni dan |
| Prioritet 4 (nizak) | 2-5 radnih dana |
Proizvodni pogoni koji ovise o proizvodnoj liniji često zahtijevaju 24/7 pokrivenost s zajamčenim vremenom odziva od 2 sata. Methods Machine naglašava brzo vrijeme odziva za uslugu, nudeći 24/7 tehničku podršku uživo putem američkog pozivnog centra agenata. Iskusni tehničari nalaze se u regionalnim uredima diljem Sjeverne Amerike. Međutim, kvaliteta usluge može varirati. Jedan je korisnik prijavio 9 dana čekanja na zamjenu remena od tvrtke za popravak. Drugi je korisnik spomenuo da gotovo uvijek dobiva servis sljedeći dan za svoje strojeve Haas, Mazak i Mori, čak i kada su udaljeni nekoliko sati.
Jamstvo i tehnička podrška
Razumijevanje jamstva i dostupne tehničke podrške štiti investiciju. Standardni jamstveni rokovi za nove strojeve obično se kreću od jedne do tri godine, ovisno o proizvođaču i modelu. Ta jamstva općenito pokrivaju nedostatke u materijalima i izradi, često uključujući dijelove i rad, jamstva za performanse i pristup tehničkoj podršci. Često su dostupne opcije produženog jamstva za kupnju. Ključno je razumjeti specifične uvjete, uključujući što jamstvo pokriva, a što isključuje. Ključne ponude podrške uključuju:
- Pristup kvalificiranoj tehničkoj podršci i brzoj usluzi.
- Uključivanje ažuriranja softvera i podrške kako bi stroj bio ažuran i učinkovit.
- Dostupnost servisa i popravaka na licu mjesta kako bi se smanjilo vrijeme zastoja.
Automatizacija i buduće širenje s CNC tokarskim centrom
Prilikom kupnje stroja ključno je uzeti u obzir automatizaciju i buduće mogućnosti proširenja. Ove značajke osiguravaju da investicija u radionicu ostane relevantna i produktivna godinama. Omogućuju tvrtkama da se prilagode promjenjivim proizvodnim zahtjevima i tehnološkom napretku.
Potencijal robotske integracije
Robotska integracija značajno povećava produktivnost i učinkovitost. Roboti postižuPonovljivost ±0,05 mm, što omogućuje proizvodnju 24/7 i povećava iskorištenost stroja za 30%. Šesterosi roboti sa specijaliziranim hvataljkama rukuju teretom do 80 kg. Rade 2-2,5 puta brže od ručnih metoda. To smanjuje vrijeme utovara i istovara do 60%. Napredni CNC roboti za zavarivanje pružaju točnost od ±0,1 mm. Smanjuju stopu nedostataka za 40-50% i povećavaju brzinu proizvodnje za 30-35%. Roboti sa sustavima vida izvode preciznu montažu s ponovljivošću od ±0,02 mm. Smanjuju vrijeme postavljanja do 70% putem fleksibilnih pričvršćivača. Robotska automatizacija za utovar materijala, izmjenu alata i istovar dijelova može povećati iskorištenost opreme s 52% na preko 82%. To predstavlja poboljšanje od 30%. Integracija s CNC strojevima može smanjiti prosječno vrijeme ciklusa po dijelu za 25%. To dovodi do značajnog povećanja produktivnosti. Dosljedno rukovanje dijelovima bez grešaka i automatizirana provjera smanjuju stopu otpada za približno 8%. Roboti također obavljaju repetitivne, fizički zahtjevne i opasne zadatke. To oslobađa ljudske radnike za složenije uloge ipoboljšava sigurnost na radnom mjestu.
Kompatibilnost s ulagačem šipki
Kompatibilnost s dodavačima šipki još je jedan ključni aspekt automatizacije. Dodavač šipki automatski dovodi sirovinu u stroj. To omogućuje kontinuirani rad bez nadzora dulje vrijeme. Radionice mogu pokretati proizvodnju preko noći ili izvan radnog vremena. To maksimizira iskorištenost i protok stroja. Dodavači šipki smanjuju troškove rada eliminirajući potrebu za ručnim utovarom materijala. Također osiguravaju dosljednu kvalitetu dijelova održavanjem stabilnog protoka materijala.
Modularni dizajn za nadogradnje
Modularni principi dizajna omogućuju buduće nadogradnje. Zbog toga su ovi specijalizirani strojevispreman za budućnostModularni dizajni omogućujurekonfiguracija strojevana temelju specifičnih potreba projekta. Pružaju fleksibilnost integracije ključnih funkcionalnosti prema potrebi. Ovi dizajni olakšavaju nadogradnju određenih komponenti. To se događa bez potrebe za zamjenom cijelog stroja. Osigurava da strojevi ostanu relevantni kako tehnologija napreduje.
Energetska učinkovitost i utjecaj na okoliš CNC tokarskog centra
Razmatranje energetske učinkovitosti i utjecaja na okoliš postalo je ključno za modernu proizvodnju. Ti čimbenici utječu i na operativne troškove i na predanost tvornice održivosti. Tvrtke traže strojeve koji rade učinkovito, a istovremeno smanjuju svoj ekološki otisak.
Potrošnja energije i troškovi
Potrošnja energije stroja izravno utječe na operativne troškove i utjecaj na okoliš. ModernoCNC strojevičesto imaju komponente za uštedu energije i inteligentne sustave upravljanja napajanjem. Ovi sustavi optimiziraju potrošnju energije tijekom rada i mirovanja. Odabir stroja s visokom energetskom učinkovitošću smanjuje račune za struju i smanjuje emisije ugljika. Trgovine bi trebale procijeniti energetske potrebe različitih modela i uzeti u obzir njihovu dugoročnu potrošnju energije.
Sustavi za upravljanje rashladnom tekućinom
Učinkovito upravljanje rashladnom tekućinom jefinancijski pametna strategijaPruža značajne uštede troškova i koristi za okoliš. Pravilno odlaganje rashladne tekućine smanjuje onečišćenje tla i vode. Sprječava onečišćenje ekosustava štetnim materijalima. Ova praksa također smanjuje štetne emisije kroz održive tehnike gospodarenja otpadom. Recikliranje rashladnih tekućina čuva prirodne resurse, smanjujući potražnju za sirovinama.
Pravilno upravljanje rashladnom tekućinom također nudi ekonomske prednosti. Smanjuje troškove gospodarenja otpadom učinkovitim sustavima odlaganja i recikliranja. Recikliranje može čak generirati prihod od oporabljenih materijala. Nadalje, poboljšava ugled robne marke za tvrtke koje prakticiraju održivo odlaganje. Trgovine ispunjavaju propise o zaštiti okoliša, osiguravajući pridržavanje zakona o otpadu i zaštiti okoliša. Time se izbjegavaju zakonske kazne i globe povezane s nepoštivanjem. Operativno, poboljšava sigurnost i zdravlje na radnom mjestu smanjenjem rizika za zaposlenike. Također potiče inovacije i usvajanje tehnologije.
Pravilno upravljanje rashladnom tekućinom jeključno za smanjenje utjecaja na okoliš i troškovaProduljuje vijek trajanja rashladne tekućine, smanjujući potrebu za čestom zamjenom. To povećava produktivnost na radnom mjestu održavanjem nesmetanog rada strojeva. Poboljšava kvalitetu obrađenih dijelova, osiguravajući bolju završnu obradu površine. Također održava stabilnom koncentraciju cilja, što dovodi do pouzdanijih performansi obrade. To potiče sigurnije i zdravije radno okruženje. Štiti skupu opremu za obradu i produžuje vijek trajanja alata.Sustav hlađenja Pure-Cut® CNC tvrtke Fusion Coolant Systems na bazi CO₂-anudi čišću alternativu. Ovaj sustav koristi superkritični CO₂ (scCO₂) kao rashladni medij. Minimizira utjecaj na okoliš, uklanja štetni otpad rashladne tekućine i povećava sigurnost putem:
- Nula otpada rashladne tekućine: scCO₂ isparava bezopasno nakon upotrebe.
- Smanjena potrošnja energije: Pure-Cut® zahtijeva manje energije.
- Održivo dobivanje CO₂: Korišteni CO₂ se obično reciklira.
Strategije za smanjenje otpada
Provedba učinkovitih strategija smanjenja otpadaminimizira potrošnju materijala i troškove odlaganja. Trgovine mogu usvojiti nekoliko provjerenih metoda.
- Koristite softver za gniježđenje: Ovo automatizira postavljanje dijelova kako bi se smanjio neiskorišteni prostor. Smanjuje otpad lima, vrijeme rezanja, trošenje alata i troškove odlaganja.
- Prebacite se na obradu gotovo mrežnog oblika: Ovo započinje s praznim komadom koji vrlo slično konačnom dijelu. Smanjuje količinu materijala koji treba ukloniti, skraćuje vrijeme ciklusa i produžuje vijek trajanja alata.
- Odaberite pametnije putanje alata: Strategije poput adaptivnog čišćenja optimiziraju uklanjanje materijala. Smanjuju suvišne pokrete i sprječavaju rezanje zraka, minimizirajući otpad i habanje.
- Podešavanje posmaka i brzina: Pravilno podešavanje sprječava lošu završnu obradu površine, deformaciju materijala i prekomjerno stvaranje strugotine. To smanjuje količinu ponovne obrade i odlaganja.
- Simulirajte prije rezanja: Izvođenje virtualnih probnih rezova pomaže u prepoznavanju i ispravljanju potencijalnih pogrešaka. To sprječava gubitak materijala i ponovnu obradu.
Obuka operatera i sigurnosne značajke CNC tokarskog centra
Jednostavnost korištenja i krivulja učenja
TheKrivulja učenja za CNC obradu može u početku biti strmaMeđutim, s praksom postaje intuitivnije. Nekoliko čimbenika utječe na ovu složenost. To uključuje tehničko znanje o mehaničkim i električnim sustavima, CAD/CAM vještini, programerske vještine poput G-koda i praktično iskustvo. Moderni sustavi upravljanja imaju za cilj pojednostaviti ovaj proces. Na primjer,HEIDENHAIN TNC7ima intuitivno i korisničko sučelje. Operateri mogu prilagoditi početni zaslon svojim specifičnim favoritima, što smanjuje krivulju učenja. Ugrađeni videozapisi procesa vode korisnike kroz jednostavne zadatke, pomažući novim operaterima da se brže snađu. Slično tome,Bratov kontrolervrlo je sličan Haasu, što ga čini jednostavnim za prilagodbu onima s Haas iskustvom. Dokumentacija za Brother Speedio je izvrsna i dobro napisana. Speedio kontrola je izuzetno jednostavna za korištenje. Korisnici mogu brzo početi s radom. Moderne kontrole općenito je lako naučiti osnovne operacije poput postavljanja alata, odstupanja obratka i pokretanja programa, obično unutar nekoliko sati.
Ponuđeni programi obuke
Sveobuhvatni programi obukesu bitni za nove operatere. Obuka bi trebala obuhvaćati osnovne CNC koncepte, programiranje G-koda i simulacije. Također uključuje CAD/CAM softver, odabir alata, čitanje nacrta, osnovnu matematiku i znanost o materijalima. Praktično iskustvo ključno je za razvoj praktičnih vještina. To uključuje nadzirani rad stroja, korištenje simulatora i rad na stvarnim projektima. Operaterima je potrebna obuka za rješavanje problema i rješavanje problema. To uključuje prediktivno održavanje, identificiranje i rješavanje problema sa strojem, podešavanje odmaka, razumijevanje alarmnih kodova i poznavanje kada eskalirati probleme. Sigurnosni protokoli također su ključni. Sveobuhvatna obuka mora uključivati usklađenost s OSHA-om, sigurnost strojeva, postupke zaustavljanja u nuždi i ergonomiju kako bi se spriječile ozljede. Moderna obuka također uključuje koncepte Industrije 4.0, obuku temeljenu na simulaciji ili virtualnoj stvarnosti (VR) i module o zelenoj proizvodnji.
Sigurnosne blokade i zaštitni uređaji
Zaštitne ograde strojeva su sigurnosne barijere ili uređajikoji zatvaraju opasne dijelove opreme. Sprječavaju kontakt s pokretnim dijelovima. OSHA objavljuje specifične standarde za zaštitu strojeva. Postoje tri glavne vrste zaštita strojeva: fiksne zaštite, zaštite s međusobnom blokadom i podesive zaštite. Zaštite s međusobnom blokadom ili sigurnosne blokade su pomične barijere kombinirane sa sigurnosnim mehanizmom. Ovaj mehanizam zaustavlja stroj kada se otvori. Ostale sigurnosne mjere opreza uključuju svjetlosne zavjese, sigurnosne kontaktne prostirke i sigurnosno staklo CNC strojeva. Prekidači za zaustavljanje u nuždi (E-stops) su veliki crveni gumbi koji brzo isključuju stroj. Postupci zaključavanja/označavanja (LOTO) fizički isključuju opremu.Predoperativni pregled je ključan za operaterePrije početka rada, operateri trebaju provjeriti ima li labavih ili nedostajućih štitnika, oštećenih kabela, labavih pričvršćenja i funkcionalnost svih sigurnosnih značajki.ANSI 11.19 (2010)pruža kriterije učinkovitosti za zaštitu. Ova se norma primjenjuje na sve strojeve i opremu. Pojednostavljuje standarde zaštite.
Sveobuhvatna procjena je ključna za bilo kojiCNC tokarski centarKupnja. Trgovine moraju dati prioritet dugoročnoj vrijednosti i povratu ulaganja u odnosu na početne troškove. Ovaj strateški pristup osigurava optimalno ulaganje. Pažljivo razmotrite sve raspravljane čimbenike. Ova marljivost vodi do uspješne i produktivne akvizicije za vašu trgovinu, poboljšavajući njezine mogućnosti u godinama koje dolaze.
Često postavljana pitanja
Koja je razlika između CNC tokarskog centra i CNC tokarilice?
A CNC tokarski strojprvenstveno izvodi tokarske operacije. CNC tokarski centar nudi naprednije mogućnosti. Često uključuje alate s pogonom, više osi i značajke automatizacije. Ovi dodaci omogućuju glodanje, bušenje i narezivanje navoja u jednom postavljanju.
Koje su glavne prednosti obrade alata s pogonom na CNC tokarskom centru?
Pogonski alati značajno povećavaju svestranost tokarskog centra. Omogućuju stroju izvođenje operacija glodanja, bušenja i narezivanja navoja. To eliminira potrebu za prijenosom dijelova na drugi stroj. Radionice postižu veću fleksibilnost dizajna i smanjuju vrijeme podešavanja.
Zašto je termička stabilnost važna za CNC tokarski centar?
Toplinska stabilnost ključna je za održavanje točnosti. Strojne komponente šire se zagrijavanjem tijekom rada. To širenje uzrokuje dimenzijske promjene. Učinkoviti sustavi hlađenja i modeli kompenzacije ublažavaju te učinke. Oni osiguravaju dosljednu kvalitetu dijelova.
Što znači ukupni trošak vlasništva (TCO) za CNC tokarski centar?
TCO uključuje sve troškove povezane sa strojem tijekom njegovog životnog vijeka. To nadilazi početnu kupovnu cijenu. Pokriva operativne troškove poput energije, alata i održavanja. TCO također uzima u obzir rad, amortizaciju i potencijalnu vrijednost pri preprodaji.
Vrijeme objave: 12. prosinca 2025.