


IdealCNC tokarski strojza 2025. godinu u potpunosti ovisi o vašim specifičnim operativnim potrebama. Odabir pravog CNC tokarskog stroja strateška je investicija za buduću učinkovitost i profitabilnost. To vam osigurava proizvodnjuVisokoprecizni tokarski dijeloviučinkovito. AKineski proizvođač CNC tokarskih strojevamože ponuditi različite opcije za vaše proizvodne ciljeve. Ovaj vodič vam pomaže da se snađete u izborima kako biste pronašli optimalnuCNC tokarski centarRazmotritePametni proizvodni CNCrješenje za naprednu automatizaciju i uvid u podatke.
Ključne zaključke
- OdaberiteCNC tokarski strojna temelju vaših specifičnih potreba, poput veličine dijelova koje izrađujete i materijala koje koristite.
- Različiti strojevi, kao što su horizontalni, vertikalni, švicarski i višeosni, imaju posebne prednosti za različite vrste poslova.
- Dodavanje alata za automatizaciju poput dodavača šipki i robota pomaže strojevima da rade dulje i proizvode više dijelova bez potrebe za stalnom ljudskom pomoći.
- Važni detalji stroja poput snage vretena, ograničenja veličine obratka i kapaciteta alata utječu na to koliko dobro stroj radi za vaše zadatke.
- Dobri sustavi za strugotine i rashladno sredstvo važni su za nesmetan rad stroja, dulji vijek trajanja alata i dobar izgled dijelova.
Kategorizacija vrsta CNC tokarskih strojeva za vaše potrebe
Odabir pravog CNC tokarskog stroja započinje razumijevanjem različitih dostupnih vrsta. Svaki stroj nudi jedinstvene prednosti za različite proizvodne zahtjeve.
Horizontalni CNC tokarski strojevi
Horizontalni CNC tokarski strojevi su radni strojevi u mnogim proizvodnim okruženjima. Izvanredni su u rukovanjukomponente velikog promjera poput osovina i cilindaraIndustrije poput naftne i plinske industrije te proizvodnje teške opreme često koriste ove strojeve. Također su izvrsni za serijsku proizvodnju, učinkovito obrađujući mnogo identičnih dijelova. To osigurava konzistentnu kvalitetu uz minimalno vrijeme postavljanja.
Ovi strojevi nuderobusna podrška za teške radne komadeOva krutost poboljšava stabilnost i smanjuje vibracije tijekom obrade. Operateri također imaju jednostavan pristup obratku i alatima, što pojednostavljuje postavljanje i održavanje. Horizontalni CNC strojevi često dolaze s većim automatskim mjenjačima alata (ATC). Neki strojevi počinju s60-90 alata, a kapaciteti se mogu proširiti na 120 ili čak 240 alata. To omogućuje više poslova i manje ručnih intervencija. Horizontalni obradni centri također su vrlo prilagodljivi za paletne sustave. Dok vertikalni strojevi mogu imati mjenjače paleta, horizontalni strojevi su prikladniji za linearne paletne sustave. Mogu postići veću učinkovitost, ponekad oko 85% sa standardnim PC2, u usporedbi s 40% za samostalni vertikalni stroj. Značajka B-osi na ovim strojevima omogućuje istovremenu obradu više dijelova pomoću nadgrobnog kamena. To značajno povećava produktivnost jer operateri mogu pripremiti sljedeći nadgrobni kamen dok se ciklus izvodi. Idealan je za poslove koji zahtijevaju obradu na više strana ili složene putanje alata.
Vertikalni CNC tokarski strojevi
Vertikalni CNC tokarski strojevi, često nazivani VTL-ovima, izvrsni su za specifične primjene. Posebno su dobri za teške obradke, posebno one za koje su potrebne dizalice ili automatizacija za rukovanje.Gravitacija pomaže u učvršćivanju radnog komadana VTL-u. To poboljšava stabilnost i smanjuje potrebu za visokim pritiscima stezanja, što koristi osjetljivim dijelovima. VTL-ovi također štede prostor na podu. Zauzimajumanje površine podau usporedbi s horizontalnim tokarskim centrima, što omogućuje više strojeva na istom prostoru. Vertikalna tokarica može zauzeti samopolovica otiskahorizontalnog tokarilice. To je velika prednost za radionice s ograničenim prostorom.
Vertikalni strojevi su također idealni za dijelove neusklađenih oblika. To su dijelovi koji zahtijevaju složeno pričvršćivanje zbog svoje neobične geometrije. Također dobro funkcioniraju za osjetljive obradke kojima su potrebni niski pritisci stezanja kako bi se izbjegla oštećenja. Težina obradka ide ravno dolje u temelj stroja. To sprječava opterećenja vretena izvan osi. VTL-ovi učinkovito rukuju složenim dijelovima i onima s prekinutim rezovima. Također dobro upravljaju neuravnoteženim obradcima.
CNC tokarski strojevi švicarskog tipa
CNC tokarilice švicarskog tipa su specijalisti za preciznost. Široko se koriste u industrijama poputproizvodnja medicinskih uređaja, zrakoplovstvo i elektronikaOvi strojevi su savršeni za proizvodnju malih, složenih, visokopreciznih dijelova. To uključuje medicinske implantate, zrakoplovne komponente, dijelove za satove, hidraulične spojnice i električne konektore. Također su uobičajeni uautomobilska industrijaOvdje proizvode dijelove za ovjese, kotače, kočnice, mjenjače, motore, ispušne i gorivne sustave te električne sustave. Posebno su prikladni za složene komponente s tankim stijenkama, dubokim rezovima, vitkim dizajnom i delikatnim karakteristikama.
Strojevi švicarskog tipa postižu vrlo uske tolerancije. Mogu održavati tolerancije uske kao±0,0005 inča, ovisno o geometriji i materijalu dijela. Neki čak mogu postići ultra-uske tolerancije do±0,0002 inča ili dva mikronaObrađuju dijelove od 1/16 inča do 2 5/8 inča. Mogu tokariti mikrodijelove okruglog promjera do 1-1/4 inča. Također obrađuju promjere tokarenja od samo 0,125 inča. Ovi strojevi mogu obrađivati dijelove promjera do 1,259 inča (32 mm).
Višeosni CNC tokarski centri
Višeosni CNC tokarski centri predstavljaju vrhunac tehnologije obrade. Kombiniraju operacije tokarenja, glodanja i bušenja u jednom stroju. Ta im sposobnost omogućuje izradu vrlo složenih dijelova u jednom postavu. Industrije poput zrakoplovne, medicinske i automobilske uvelike se oslanjaju na ove strojeve za složene komponente. Proizvode dijelove sa složenim geometrijama i strogim tolerancijama.
Ovi napredni strojevioptimizirati orijentaciju alataTo dovodi do maksimalne učinkovitosti i preciznosti. Postižu brže cikluse i značajno štede vrijeme minimiziranjem prijelaza između zadataka. Automatizacija u višenamjenskoj CNC obradi također smanjuje rizik od ljudske pogreške. To smanjuje ponovni rad i kašnjenja koja se često viđaju kod 3-osnih strojeva. Višenamjenski strojevi pružaju vrhunsku točnost i preciznost. Prilagođavaju se složenim dizajnima bez ručnih podešavanja ili ponovnog alata.
Strojevi s postavkama od 5 ili više osi mogu izrađivati dublje precizne rezove i oblike. Operateri ne moraju uklanjati ili premještati obradak. Više osi znači lakše stvaranje složenih dizajna sveća preciznostVišenamjenska CNC obrada izvodi više operacija bez ručne izmjene alata. Koristi računalno kontrolirano rezanje i pozicioniranje kako bi se smanjile pogreške. Integrirano mjerenje dijelova omogućuje automatiziranu inspekciju i korekcije. Ovi strojevi proizvode čišće i kvalitetnije završne obrade. Kraći alati smanjuju učinke vibracija stroja. Višenamjenska CNC obrada kombinira operacije poput bušenja, tokarenja i brušenja u jednu proizvodnu fazu. To eliminira prijelazne faze. Također omogućuje stvaranje složenih geometrija orijentiranjem alata preko različitih površina i kutova.
Petosna obrada postiže uže tolerancije i glatkije površine. Održava optimalne kutove rezanja s manje podešavanja. Za male do srednje količine složenih dijelova, petosna obrada smanjuje vrijeme podešavanja. Također poboljšava ponovljivost. Ova rješenja su idealna za dijelove koji zahtijevaju obradu na više strana s kritičnim tolerancijama. Također dobro funkcioniraju kada je pristup alatu ograničen u standardnim orijentacijama. Petosna obrada obično postiže raspon preciznosti od±0,01–0,02 mm (±0,0004–0,0008 inča)U optimalnim uvjetima, može doseći ±0,005 mm (±0,0002 in) za kritične dijelove za zrakoplovnu ili medicinsku industriju. To je znatno bolje od ±0,05 mm (±0,002 in) kod općeg CNC glodanja.
Višeosni CNC strojevi nude veću preciznost. Proizvode precizno obrađene i glatkije dijelove. Ovi dijelovi su teški ili nemogući s 3-osnim strojevima. Omogućuju složene geometrije u jednom postavljanju. To eliminira potrebu za pomicanjem obratka, što ugrožava točnost. Višeosna obrada povećava brzinu proizvodnje. Omogućuje veće uklanjanje materijala po rotaciji. Također poboljšava vrijeme ciklusa kroz proširene mogućnosti alata i simultanu obradu. Ovi strojevi obrađuju sve operacije glodanja i tokarenja za složene geometrije u jednom postavljanju. To dovodi do brže proizvodnje, smanjenih operativnih troškova i smanjenih pogrešaka. Mogućnost pomicanja obratka preko više dimenzija bez uklanjanja omogućuje duboke rezove i složene oblike. Veće osi dovode do boljeg rukovanja složenim dizajnom s visokom preciznošću. Kraći alati za rezanje, budući da su bliže materijalu, rezultiraju boljom završnom obradom površine. To smanjuje vibracije obrade i minimizira potrebu za dodatnim popravcima. Višeosni strojevi održavaju preciznost kroz različite primjene bušenja. Dijelovi drže svoj položaj, a dodatne osi postižu uže, složenije kutove za finije završne obrade.
Međutim, ova napredna mogućnost dolazi s većim ulaganjem.CNC tokarilica s 2 osi početne razine mogla bi koštati manje od 5000 dolara. Cijena troosnog obradnog centra obično se kreće od 50.000 do 125.000 dolara.Nasuprot tome, 5-osni CNC stroj počinje od 200.000 USD, a mnogi prelaze 500.000 USD. Veći industrijski obradni centri sa 6 ili više osi mogu koštati između 250.000 i 500.000 USD. Ova viša cijena odražava njihovu povećanu složenost, preciznost i svestranost.
| Vrsta stroja | Tipični raspon troškova |
|---|---|
| 3-osni obradni centar | 50.000 – 125.000 USD |
| 5-osni CNC | 200.000 USD i više (mnogi preko 500.000 USD) |
| 6-osni i veći industrijski obradni centri | 250.000 – 500.000 USD |
Usklađivanje karakteristika vašeg materijala i dijela s CNC tokarskim strojem
Odabir pravogCNC tokarski strojuključuje pažljivo razmatranje materijala koje obrađujete i specifičnih karakteristika vaših dijelova. Ti čimbenici izravno utječu na snagu, krutost i preciznost stroja.
Razmatranja vrste materijala i tvrdoće
Vrsta i tvrdoća vašeg materijala značajno utječu na odabir alata i performanse stroja. Tvrđi materijali zahtijevaju robusnije strojeve i specijalizirane alate. Na primjer, povećana tvrdoća materijala obično znači veću čvrstoću. To dovodi do većih sila rezanja i zahtijeva veću snagu vretena stroja. Tvrđi materijal je također abrazivniji, što ubrzava trošenje rezne oštrice. Neki materijali, poput austenitnog nehrđajućeg čelika, brzo se stvrdnjavaju. To zahtijeva specijalizirane strategije obrade.
Optimalni parametri obrade uvelike ovise okrutost stroja, geometrija alata i primjena rashladne tekućine. Dramatično povećana dubina rezanja može značajno povećati potrebnu snagu vretena i rizik od vibracija. To naglašava važnost krutosti stroja.
Evo vodiča za preporučene materijale za alatena temelju tvrdoće obratka:
| Tvrdoća obratka | Preporučeni materijal alata | Primarni mehanizam trošenja | Strategija premazivanja (primjer) |
|---|---|---|---|
| Meko (<150 HB) | Brzorezni čelik (HSS), neobloženi karbid | Prianjanje, nakupljeni rub (BUE) | Nema/Glatka površina |
| Srednje (150-300 HB) | Obloženi karbid (cermet) | Difuzija, trošenje kratera | TiN, TiAlN |
| Tvrdo (45-65 HRC) | Cermet, keramika, obloženi karbid | Abrazivno trošenje, toplinski udar | AlTiN, Al2O3 |
| Vrlo tvrdo (>65 HRC) | Polikristalni kubični borov nitrid (PCBN) | Visokotemperaturno abrazivno trošenje | CVD (kemijsko taloženje iz parne faze) |
Kada povećavate tvrdoću obratka, morate prilagoditi parametre rezanja.
| Parametar | Utjecaj povećane tvrdoće obratka | Strateška prilagodba |
|---|---|---|
| Brzina rezanja (Vc) | Povećava toplinsko opterećenje na vrhu alata. | Smanjite Vc za upravljanje toplinom i usporavanje difuzijskog trošenja. |
| Brzina pomicanja (f) | Povećava silu rezanja; može spriječiti očvršćavanje. | Održavajte ili lagano povećavajte f kako biste osigurali da alat uvijek reže ispod otvrdnutog sloja prethodnog reza. |
| Dubina rezanja (ap) | Dramatično povećava potrebnu snagu vretena i rizik od vibracija. | Smanjite ap i povećajte radijalni zahvat (ae) (npr. kod trohoidnog glodanja) za bolju raspodjelu topline. |
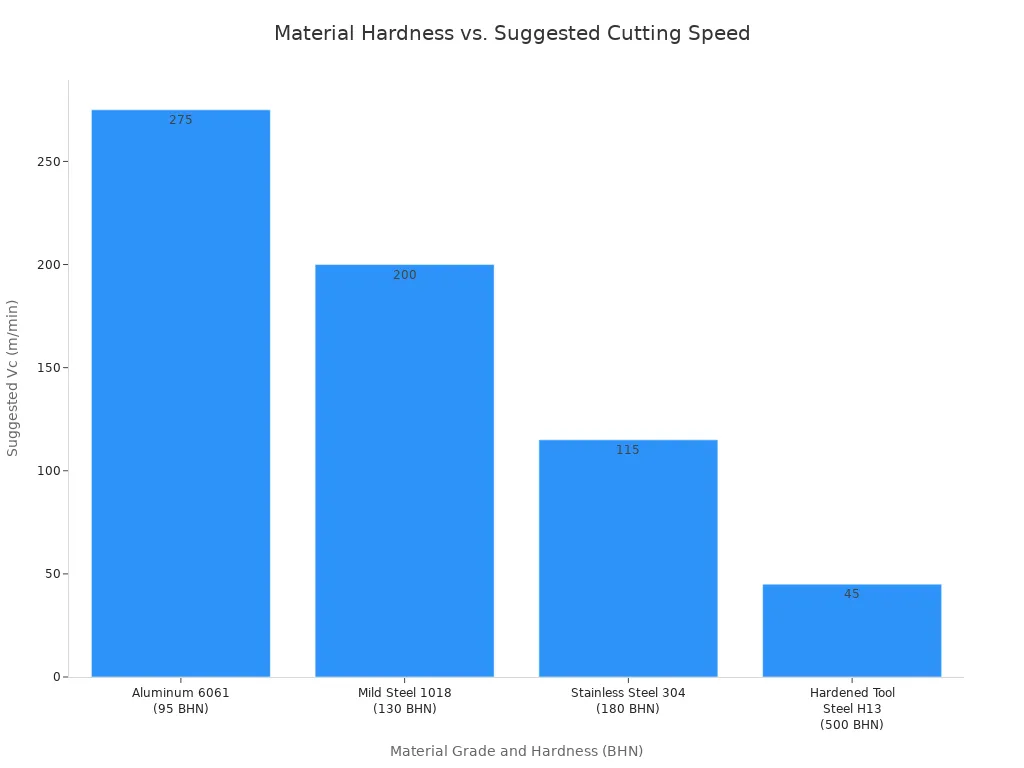
Ovaj grafikon ilustrira odnos između tvrdoće materijala i preporučene brzine rezanja:
Za obradu visokočvrstih legura poput nehrđajućeg čelika, Inconela 625, Monela 400 i 500, 17-4PH, 13-8 i Nitronica 60, potreban je značajan okretni moment, posebno pri nižim brzinama. Prilikom izvođenja operacija poput bušenja lopaticom ili korištenja većih spiralnih svrdla u tim materijalima, okretni moment postaje ključan. Iako je snaga motora važna, dovoljan okretni moment, posebno pri niskim okretajima, ključan je za učinkovito rezanje ovih zahtjevnih legura.
Za zahtjevne materijale uzmite u obzir ove specifikacije vretena:
| Vrsta vretena | RPM | HP | Okretni moment (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (pri 1500 okretaja u minuti) |
| Visoki okretni moment | 8000 | 17,5 | 120 (pri 375 okretaja u minuti) |
Evo nekoliko općih smjernica za različite vrste materijala:
| Vrsta materijala | Tvrdoća (BHN) | Predloženi Vc (m/min) (karbidni alat) | Predloženo fz (mm/zub) (Glodanje) |
|---|---|---|---|
| Aluminij 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Meki čelik 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Nehrđajući čelik 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Kaljeni alatni čelik H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Ograničenja veličine i težine dijelova
Fizičke dimenzije i težina vaših dijelova izravno diktiraju veličinu i kapacitet CNC tokarskog stroja koji vam je potreban. Fizičke dimenzije stroja, uključujući duljinu kreveta i zamah iznad kreveta, određuju maksimalnu veličinu dijela. Na primjer, maksimalna veličina dijela koji se može obraditi može biti200 mm u promjeru i 500 mm u duljini'Zamah iznad kreveta' posebno diktira najveći promjer koji obradak može imati bez ometanja kreveta tokarilice. Ako je zamah iznad kreveta 200 mm, stvarni promjer obratka mora biti nešto manji kako bi se omogućio razmak alata.
Većina standardnih CNC strojeva obrađuje dijelove do 2000 funti. Međutim, robusni strojevi dizajnirani za teške uvjete rada mogu podnijeti 10 000 funti ili više. Neke radionice primjenjuju maksimalnu težinu dijelova, na primjer 500 kg. To štiti njihovu opremu od oštećenja osi ili vretena uzrokovanih vrlo teškim komponentama.
Ovdje su tipične maksimalne dimenzije za različite tokarske strojeve:
| Vrsta stroja | Maks. promjer (mm) | Maks. duljina (mm) |
|---|---|---|
| CNC tokarene komponente | 5 – 1.000 | Do 2.000 |
| CNC tokarilica | 400 | 1.000 |
| CNC tokarski centar za teške uvjete rada | 1.000 | 2.000 |
Nekoliko čimbenika povezanih s konfiguracijom obratka također utječe na odabir stezne glavei mogućnosti stroja:
- Konfiguracija obratkaOblik i veličina dijela su primarni čimbenici. Okrugli šipkasti materijal je jednostavan, ali odljevci ili otkivci s neujednačenim oblicima zahtijevaju pažljivo razmatranje.
- SimetrijaAsimetrični dijelovi (npr. s prirubnicom ili stabilizatorom) mogu utjecati na brzinu i ravnotežu. To potencijalno zahtijeva protutežu ili smanjenje brzine obrade.
- Krutost dijelaTankostijeni dijelovi mogu se iskriviti standardnim stezanjem. To zahtijeva stezne glave poput steznih glava s čahurama ili membranskih steznih glava ili smanjeni pritisak stezanja.
- Mogućnosti stroja: Prostor za okretanje stroja mora odgovarati steznoj glavi, obratku i alatu. Ukupni radni opseg stroja može ograničiti mogućnosti.
Potrebne tolerancije i završna obrada površine
Preciznost koju vaši dijelovi zahtijevaju izravno utječe na vrstu i kvalitetu CNC tokarskog stroja koji odaberete. Za opću CNC obradu, standardna granica tolerancije je otprilike±0,005 inča (0,127 mm)Međutim, mnoge primjene zahtijevaju puno strože tolerancije.
Različite klase tolerancije zahtijevaju različite mogućnosti stroja:
| Klasa tolerancije | Raspon (inči) | Raspon (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Visoka preciznost | ±0,001″ ili bolje | ±0,025 mm ili bolje |
| Izuzetno usko | ±0,0002″ do ±0,0005″ | ±0,00508 mm do ±0,0127 mm |
Postizanje vrhunske završne obrade površine također zahtijeva stroj s visokom krutošću, preciznom kontrolom i često specijaliziranim alatima i strategijama rezanja. Strojevi dizajnirani za visokoprecizan rad obično nude bolje prigušivanje vibracija i finiju kontrolu kretanja, što doprinosi glatkijim završnim obradama.
Procjena složenosti dijelova i operacija za vaš CNC tokarski stroj

Prilikom odabira CNC tokarskog stroja, uzmite u obzir složenost dijelova koje planirate izraditi. Značajke stroja izravno utječu na to koliko učinkovito obrađuje složene dizajne i više operacija.
Alati s pogonom za složene dijelove
Alati s pogonom pretvaraju standardni tokarilicu usvestrani obradni centarOmogućuje stroju izvođenje glodanja, bušenja, narezivanja navoja i drugih operacija bez premještanja dijela na drugi stroj. Ova je mogućnost kao da imate glodalicu ugrađenu izravno u svoj tokarilicu.
Pogonski alati učinkovito stvaraju glodalicu unutar tokarilice, što omogućuje sekundarne operacije poput bušenja, narezivanja navoja, provrtanja i rezanja. Ograničavanje operacija na jednu, automatiziranu radnu stanicu jamči minimalno vrijeme postavljanja i rukovanja, veću točnost i konzistentniju kvalitetu dijelova. S alatima pod naponom možemo preskočiti dugotrajne prijenose dijelova i umjesto toga raditi na jednom stroju. Smanjena ljudska interakcija znači manje prostora za ljudske pogreške i bolju kontrolu kvalitete vaših dijelova.
Strojevi s alatima nude mnoge prednosti. Omogućujumnogo operacija u jednoj postavci, što pojednostavljuje postupke i može skratiti vrijeme ciklusa. Vrijeme proizvodnje također se značajno smanjuje zbog naprednih zupčanika i ležajeva, što dovodi do brže i učinkovitije proizvodnje dijelova. Očuvanje podataka tijekom obrade eliminira pogreške od prijenosa materijala između strojeva, nudeći značajne uštede vremena i poboljšavajući učinkovitost tijeka rada. Preciznija obrada postiže se smanjenjem broja izmjena alata, minimiziranjem ljudskih pogrešaka i održavanjem visoke kvalitete. Višenamjenske mogućnosti omogućuju različite operacije poput glodanja i bušenja u jednom postavljanju, pojednostavljujući proizvodnju i proširujući raspon primjene. Složene operacije obrade mogu se izvesti u jednom prolazu, što pojednostavljuje postavljanje, smanjuje troškove proizvodnog rada i smanjuje vrijeme isporuke.
Pod-vreteno za dvostranu obradu
Pomoćno vreteno mijenja pravila igre za dijelove koji zahtijevaju obradu s obje strane. Ova značajka omogućuje stroju da uzme dio s glavnog vretena, okrene ga i obradi drugu stranu u istom postavu. To eliminira potrebu za ručnim ponovnim stezanjem, što štedi vrijeme i poboljšava točnost.
Dijelovi koji zahtijevaju rad s obje strane, kao što su osovine, ventili i spojnice, imaju velike koristi od toga. Industrije poput automobilske, medicinske te zrakoplovne i obrambene industrije često koriste pomoćna vretena. Na primjer, automobilska industrija ih koristi za komponente motora, mjenjača i pogonskog sklopa. Medicinske primjene uključuju složene ortopedske implantate poput vijaka za kosti i kirurških instrumenata. Zrakoplovna i obrambena industrija imaju koristi od visokočvrstih pričvršćivača, hidrauličnih spojnica i komponenti sustava navođenja. Ove industrije oslanjaju se na mogućnosti pomoćnih vretena za pouzdanu proizvodnjuvisokoprecizne komponente.
Mogućnosti Y-osi i B-osi
Mogućnosti Y-osi i B-osi dodatno proširuju svestranost CNC tokarskog stroja. Y-os omogućuje alatu za rezanje da se pomiče okomito na glavnu os tokarenja, omogućujući operacije bušenja i glodanja izvan centra. To znači da možete stvoriti značajke poput utora za klinove ili ravnih površina na tokarenom dijelu. Funkcionalnost B-osi omogućuje rotacijsko kretanje alata, omogućujući mu pristup obratku pod različitim kutovima. To je ključno za obradu više površina i jednostavno rukovanje složenim dijelovima. I Y-os i B-os doprinose 'DONE IN ONE® operacije, obrada dijelova u jednom postavljanju. To značajno smanjuje vrijeme podešavanja i poboljšava ukupnu učinkovitost.
Operacije bušenja i glodanja izvan centra
Operacije bušenja i glodanja izvan centra značajno proširuju mogućnosti CNC tokarskog stroja. Ove operacije omogućuju stroju stvaranje elemenata koji nisu savršeno centrirani na rotacijskoj osi dijela. Zamislite bušenje rupe koja je malo pomaknuta sa strane ili glodanje ravne površine na okruglom dijelu. Tradicionalni tokarilice nisu mogle obavljati ove zadatke bez premještanja dijela na zasebnu glodalicu.
Moderni CNC tokarski centri, posebno oni s Y-osom i pogonskim alatima, omogućuju ove operacije. Y-os pomiče alat za rezanje okomito na glavnu os tokarenja. Ovo kretanje omogućuje alatu da dosegne različite točke preko promjera dijela. Pogonski alati, kao što je ranije spomenuto, pružaju rotirajuće alate poput bušilica i glodala. Kada se ove dvije značajke kombiniraju, stroj može izvoditi složene zadatke glodanja i bušenja izravno na tokarenom dijelu.
Na primjer, stroj može izbušiti niz rupa za vijke oko prirubnice ili izrezati utor za klin u osovinu. Također može stvoriti zamršene džepove ili utore na strani cilindričnog dijela. Ova je mogućnost nevjerojatno vrijedna za dijelove koji zahtijevaju više elemenata koji nisu koncentrični.
Izvođenje operacija izvan centra na jednom stroju značajno štedi vrijeme i smanjuje potencijalne pogreške. Operateri ne moraju otkopčavati dio, prenositi ga na drugi stroj, a zatim ga ponovno stezati. Svaki prijenos uvodi mogućnost neusklađenosti, što utječe na točnost dijela.
Ovaj integrirani pristup osigurava veću preciznost i dosljednost. Također pojednostavljuje proizvodni proces. Tvrtke postižu strojnu obradu "u jednom" za mnoge složene komponente. To znači da jedan stroj dovršava sve operacije od sirovine do gotovog dijela. Ova učinkovitost povećava produktivnost i smanjuje ukupne troškove proizvodnje. Također smanjuje vrijeme isporuke za složene dijelove.
Razmotrite ove prednosti:
- Skraćeno vrijeme postavljanjaNema potrebe za premještanjem dijelova između strojeva.
- Poboljšana točnostUklanja pogreške iz višestrukih postavljanja.
- Povećana učinkovitostBrži proizvodni ciklusi.
- Veća složenost dijelovaStvara značajke koje su prije bile nemoguće na tokarilici.
Mogućnosti bušenja i glodanja izvan centra ključne su za proizvođače koji proizvode složene dijelove u industrijama poput zrakoplovstva, medicine i automobilske industrije. Pomažu u učinkovitoj izradi komponenti s preciznim, nekoncentričnim značajkama.
Integracija automatizacije s vašim CNC tokarskim strojem za učinkovitost
Integracija automatizacije u vaš proizvodni proces značajno povećava produktivnost i smanjuje operativne troškove. ModernoCNC tokarski strojevičesto dolaze sa značajkama koje omogućuju besprijekornu automatizaciju, transformirajući vašu proizvodnu liniju.
Integracija dodavača šipki za kontinuiranu proizvodnju
Dodavači šipki su ključni za kontinuiranu, nekontroliranu proizvodnju. Oni automatski dovode sirovinu u stroj, omogućujući mu da radi dulje vrijeme bez intervencije operatera. To je idealno za poslove s velikim volumenom.
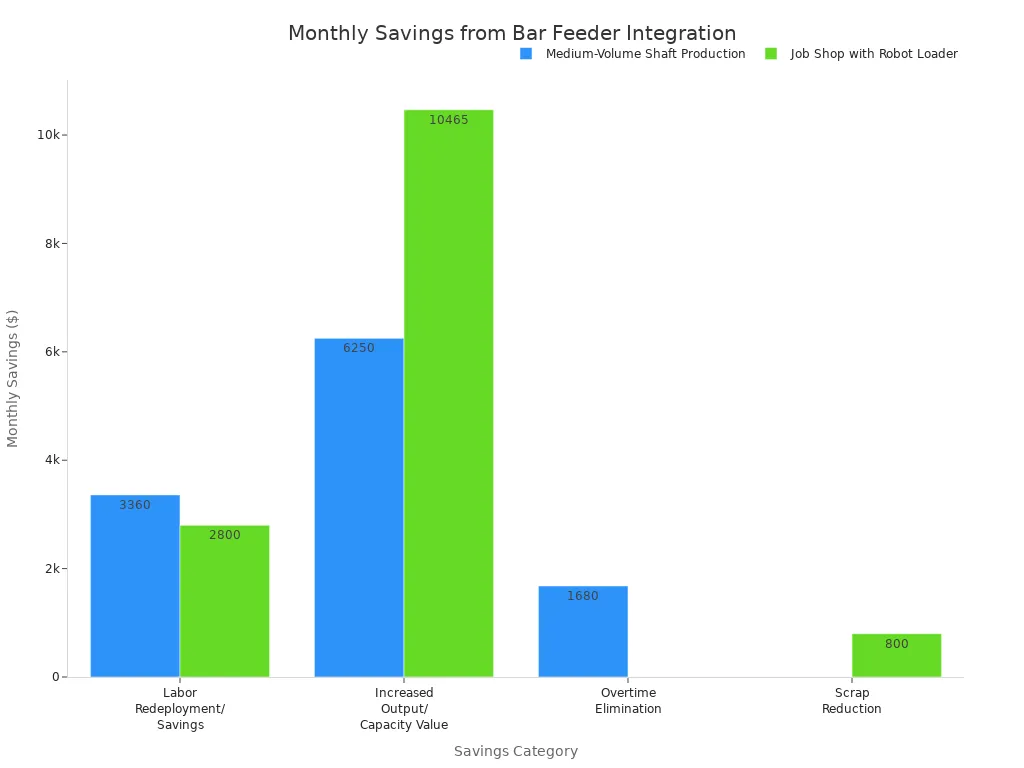
| UštedeKategorija | Scenarij 1: Proizvodnja osovina srednjeg obujma (mjesečne uštede) | Scenarij 2: Radionica s robotskim utovarivačem (mjesečna ušteda) |
|---|---|---|
| Preraspodjele radne snage/uštede | 3.360 dolara | 2.800 dolara |
| Povećana vrijednost izlaza/kapaciteta | 6.250 USD (iz vlastite proizvodnje) | 10.465 USD (zbog povećane iskorištenosti) |
| Isključivanje u produžetku | 1.680 dolara | N/A |
| Smanjenje otpada | N/A | 800 dolara |
| Ukupna mjesečna ušteda | 11.290 USD | 14.065 USD |
| Razdoblje povrata ulaganja | 3,1 mjeseci | 6,0 mjeseci |
Integracija dodavača šipki obično dovodi do povrata ulaganja unutar12-24 mjesecaOve uštede troškova proizlaze prvenstveno iz uštede rada, povećanog protoka i smanjenog otpada. Nakon povrata početne investicije, povećanje produktivnosti izravno doprinosi konačnom rezultatu tijekom životnog vijeka opreme od 8 do 10 godina.
Različiti modeli dodavača šipki podnose različite promjere i duljine šipki. Na primjer,Servo s brzim punjenjem 80+Podnosi šipke promjera od 1/4” do 3-1/8” i duljine od 11″ do 63″. Model GT 342 prima šipke promjera od 3 mm do 42 mm.
Robotska rješenja za utovar i istovar
Robotska rješenja za utovar i istovar dodatno poboljšavaju automatizaciju preciznim i dosljednim rukovanjem dijelovima. Omogućuju kontinuirani rad strojeva 24 sata dnevno, 7 dana u tjednu.Robotiqovo rješenje za održavanje strojevanudi pristup niskog rizika s prijavljenim jednogodišnjim povratom ulaganja. Ovo rješenje pomaže u nadoknadi izgubljenog vremena rada i omogućuje jednom operateru upravljanje više kobota.
| Kategorija | Opis |
|---|---|
| Produktivnost | Omogućuje kontinuirani rad CNC strojeva 24/7. |
| Trošak i povrat ulaganja | Ima niže početne troškove s tipičnim povratom ulaganja koji se postiže unutar 12 do 24 mjeseca. |
| Sigurnost | Eliminira potrebu za ljudskim operaterima u ponavljajućim i visokorizičnim zadacima utovara. |
| Jednostavnost korištenja | Nudi jednostavno postavljanje, često bez kodiranja ili ručno vođenog programiranja, za brzu integraciju. |
| Fleksibilnost | Može se lako reprogramirati za rad s različitim strojevima ili vrstama dijelova. |
| Dosljednost | Omogućuje pouzdano i precizno utovar i postavljanje. |
Implementacija robotskih sustava zahtijevatemeljite procjene rizikaProizvođači moraju identificirati opasnosti poput pokretnih dijelova i mjesta priklještenja. Trebali bi implementirati sigurnosne mjere poput zaustavljanja u nuždi i međusobno povezanih barijera. Redovita obuka operatera o sigurnosnim postupcima također je ključna.
Mjenjači paleta i hvatači dijelova
Mjenjači paleta i hvatači dijelova ključni su za postizanje besprijekorne proizvodnje. Sustavi za pomicanje šipki omogućujuneprekidan radautomatskim ubacivanjem sirovina. Hvatači dijelova automatski skupljaju gotove dijelove, eliminirajući ručno rukovanje i smanjujući vrijeme zastoja.
Ovi sustavi omogućuju rad bez nadzora dulje vrijeme, uključujući i noć. To povećava iskorištenost i produktivnost stroja. Automatizacija osiguravakontinuirana proizvodnja, što značajno povećava protok i učinkovitost. Također smanjuje troškove rada i omogućuje preraspodjelu ljudskih resursa na strateškije zadatke. Automatizirani sustavi poboljšavaju preciznost minimiziranjem ljudskih pogrešaka i osiguravanjem dosljednosti u rukovanju materijalom.
Continental Machining Companyusvojila je Matsuura MX 330 PC10 sa sustavom od 10 paleta. To je omogućilo fleksibilnost za izvođenje poslova malog obujma tijekom dana i poslova većeg obujma tijekom noćnih smjena s malom posjećenošću. To pokazuje kako mjenjači paleta omogućuju kontinuiranu proizvodnju, uključujući proizvodnju u zatvorenom prostoru, putem fleksibilnog rasporeda i rada bez nadzora.
Postizanje proizvodnje bez napora
Proizvodnja u zatvorenom prostoru predstavlja krajnji cilj mnogih automatiziranih proizvodnih pogona. To znači da tvornice rade bez ljudske prisutnosti tijekom određenih smjena, često preko noći ili vikendom. Strojevi rade autonomno, obavljajući sve zadatke od utovara materijala do istovara dijelova. Ovaj pristup maksimizira iskorištenost stroja i značajno povećava produktivnost.
Kako bi se postigla besprijekorna proizvodnja, tvrtke integriraju nekoliko tehnologija automatizacije. Dodavači šipki kontinuirano dovode sirovinu CNC tokarilicama. Robotski sustavi za utovar i istovar precizno rukuju dijelovima, premještajući ih između strojeva ili u skladište. Mjenjači paleta i hvatači dijelova dodatno pojednostavljuju proces. Mjenjači paleta omogućuju strojevima automatsko prebacivanje između različitih poslova ili materijala. Hvatači dijelova skupljaju gotove komponente, sprječavajući zaustavljanje stroja.
Ova razina automatizacije nudi značajne prednosti. Tvrtke postižu kontinuiranu proizvodnju, radeći strojeve 24 sata dnevno, 7 dana u tjednu. To dramatično povećava proizvodnju bez dodatnih troškova rada. Također smanjuje ljudske pogreške, što dovodi do konzistentnije kvalitete dijelova i manjeg otpada. Nadalje, tvrtke mogu preusmjeriti ljudske operatere na složenije zadatke poput programiranja, održavanja ili kontrole kvalitete. To optimizira njihovu radnu snagu.
Proizvodnja bez napora pretvara tvornicu u visoko učinkovit i samodostatan pogon. Omogućuje proizvođačima da zadovolje veliku potražnju, smanje vrijeme isporuke i ostanu konkurentni na globalnom tržištu. Ovaj strateški potez pomaže u osiguravanju budućeg rasta i profitabilnosti.
Ključne specifikacije za optimalne performanse vašeg CNC tokarskog stroja
Kada odabereteCNC tokarski stroj, njegove ključne specifikacije su zaista važne. Ti detalji određuju koje vrste dijelova možete izraditi i koliko ih učinkovito izrađujete. Razumijevanje ovih ključnih značajki pomaže vam da odaberete najbolji stroj za svoju radionicu.
Zahtjevi za snagu vretena i broj okretaja u minuti
Snaga i brzina vretena ključne su za učinkovitu obradu. Konjska snaga daje stroju snagu za rezanje tvrdih materijala. Broj okretaja u minuti (RPM) određuje koliko brzo se obradak okreće. Različite primjene zahtijevaju različite razine snage i brzine.
| Raspon snage vretena (kW) | Tipične primjene |
|---|---|
| 0,8-1,5 kW | Graviranje malog formata, glodanje PCB-a, lagana obrada drveta, rezanje akrila. Pogodno za hobiste i male radionice. |
| 2,2-3,5 kW | Opća obrada drveta, izrada znakova, izrada plastike, graviranje aluminija. Idealno za mala i srednja poduzeća. |
| 4,5-6,0 kW | Teška obrada drveta, proizvodnja namještaja, izrada ormara, obrada obojenih metala. Preferirano u profesionalnim radionicama i industrijskim korisnicima. |
| 7,5-9,0 kW | Industrijske primjene, obrada panela velikih razmjera, složeno 3D rezbarenje, rezanje teških metala. Dizajnirano za okruženja s visokom proizvodnjom. |
| 12 kW i više | Visokoučinkovita industrijska obrada, zrakoplovne komponente, automobilski dijelovi, izrada kalupa. Koristi se u zahtjevnim industrijskim okruženjima za kontinuirani rad i preciznost. |
Veličina stezne glave i kapacitet vodilice
Veličina stezne glave i kapacitet šipke definiraju maksimalne dimenzije sirovine koju vaš stroj može obraditi. To izravno utječe na veličinu dijelova koje možete proizvesti. Za manje obratke, stezne glave nude izrazite prednosti.
- Stezne glave su posebno povoljne za obratke promjera manjeg od 4 inča.
- Nude vrhunski razmak alata, kontakt s obratkom od 360 stupnjeva i veću silu hvatanja, posebno pri visokim okretajima.
- Kapacitet šipke za ove stezne glave može se proširiti do4 inča (100 mm) u promjeru.
- Najprikladniji su za dijelove promjera od 1/16 inča do 4 inča zbog boljeg prostora za alat, većih brzina i vrhunske sile hvata.
- Stezne glave su prvenstveno dizajnirane za manje dijelove, obično3 inča ili manje, iako kapaciteti mogu doseći 6 inča.
- Njihova manja masa i simetrični dizajn omogućuju veće radne brzine u usporedbi s tročeljusnim steznim glavama. To dovodi do ujednačenije sile stezanja pri visokim okretajima.
Kapacitet alata i konfiguracija kupole
Broj alata koje vaš stroj može držati i način na koji ih raspoređuje utječe na broj operacija koje može izvršiti bez zaustavljanja. Veći kapacitet alata znači manje zastoja za izmjenu alata. Konfiguracija revolverske glave također igra veliku ulogu.
| Vrsta kupole | Kapacitet alata |
|---|---|
| VDI | Visoka (12+ stanica) |
| BMT (bazalna temperatura) | Ograničeno (6-12 stanica) |
VDI (VDI je kratica za Verein Deutscher Ingenieure ili Udruženje njemačkih inženjera) kupole često pružaju više stanica, što vam daje veću fleksibilnost. BMT (Base Mounted Tooling) kupole nude robusno stezanje za teže rezove. Odabir prave kupole pomaže vammaksimizirati učinkovitosti djelomična složenost.
Učinkovito upravljanje strugotinama i sustavi hlađenja
Učinkovito upravljanje strugotinom i robusni sustavi rashladnog sredstva ključni su za svaki CNC tokarski stroj. Oni osiguravaju nesmetan rad, produžuju vijek trajanja alata i održavaju kvalitetu dijelova. Loše odvođenje strugotine može dovesti do loma alata, problema s površinskom obradom i zastoja stroja. Dobar sustav održava zonu rezanja čistom i hladnom.
Proizvođači koristenekoliko strategija za učinkovito upravljanje čipovimaOnioptimizirajte putanje alata kako biste smanjili nakupljanje strugotineu uskim prostorima i dubokim šupljinama. To povećava produktivnost i osigurava dosljedno odvođenje strugotine. Odabir ispravnog alata također pomaže. Alati s odgovarajućom geometrijom žljebova, kutom spirale i premazom najbolje funkcioniraju. Na primjer, veći razmaci žljebova i veći kutovi spirale idealni su za materijale poput aluminija koji proizvode dulje strugotine. Lomači strugotine usitnjavaju strugotine u manje, upravljive komade. To je posebno korisno za materijale koji stvaraju duge, vlaknaste strugotine, što smanjuje začepljenja.
| Strategija | Vrste materijala | Uvjeti/razmatranja rezanja |
|---|---|---|
| Implementirajte lomitelje strugotine | Materijali koji proizvode duge, vlaknaste strugotine (npr. teške legure poput materijala na bazi titana i nikla) | Održavanje ispravne topline i tlaka; dostupne su različite konfiguracije za specifične potrebe ili opće primjene. |
| Koristite rashladnu tekućinu pod visokim tlakom | General | Tok rashladne tekućine blizu zone rezanja; odgovarajuće dimenzioniranje visokotlačne jedinice u odnosu na spremnik rashladne tekućine stroja. |
| Primijenite promjene procesa i programiranja | Čelici ISO P grupe (boja krhotine označava prijenos topline) | Poravnanje alata (kritično za visinu središta); alati visoke stabilnosti; dubina rezanja (najmanje 2/3 radijusa, 1-2 mm iza radijusa za najbolje rezultate); brzina posmaka (ne preniska ili previsoka); brzina rezanja (može se podesiti ako druge promjene ne uspiju); promjene programiranja poput brzine udubljivanja za urezivanje utora. |
Dobar sustav upravljanja rashladnom tekućinom usmjerava protok rashladne tekućine precizno na područje rezanja. To ispire strugotine i sprječava nakupljanje i pregrijavanje. Također održava kvalitetu rashladne tekućine. Automatski sustavi za uklanjanje strugotina, poput usisavača ili transportera, kontinuirano uklanjaju strugotine. To je ključno za proizvodnju velikih količina. Pomaže u održavanju dosljednih uvjeta rezanja i smanjuje vrijeme zastoja.
Napredni sustavi hlađenja, kao što supodmazivanje minimalnom količinom (MQL) i suha obrada, značajno štede vodu i smanjuju potrošnju rashladne tekućine. Ovi sustavi također smanjuju energiju potrebnu za hlađenje. To dovodi do povećane ukupne učinkovitosti sustava i implicitnih ušteda troškova.Superkritični CO₂ sustavi nude još više prednosti:
- Nula otpada rashladne tekućineSuperkritični CO₂ isparava bezopasno. To eliminira ostatke i skupo odlaganje.
- Smanjena potrošnja energijeZa rad je potrebno manje energije. Sustavi za filtriranje, pumpanje i čišćenje više nisu potrebni.
- Održivo nabavljanje CO₂CO₂ se obično dobiva iz industrijskih procesa. To podržava kružno gospodarstvo.
- Bez štetnih kemikalijaNetoksični scCO₂ eliminira izloženost opasnim tvarima. Poboljšava kvalitetu zraka i sigurnost na radnom mjestu.
- Čisto poslovanje bez ostatakaNe ostavlja masne ostatke. To smanjuje održavanje i čišćenje.
Ovi napredni sustavi ne samo da poboljšavaju performanse obrade, već nude i značajne ekološke i cjenovne prednosti.
Odabir idealnog CNC tokarskog rješenja za 2025. godinu zahtijeva jasno razumijevanje vaših jedinstvenih proizvodnih ciljeva. Pažljivo odabran stroj postaje strateška imovina koja izravno doprinosi uspjehu proizvodnje. Tvrtke donose informirane odluke kako bi optimizirale svoje poslovanje i osigurale budući rast. Ovaj sveobuhvatni vodič pomaže proizvođačima da pronađu savršeno rješenje za svoje specifične potrebe.
Često postavljana pitanja
Koja je glavna razlika između horizontalnih i vertikalnih CNC tokarskih strojeva?
Horizontalni strojevi dobro obrađuju duge, teške dijelove, često s lakšim uklanjanjem strugotine.Vertikalni strojeviIzvrsni su za teške, kratke dijelove, koristeći gravitaciju za njihovo pričvršćivanje. Također štede prostor na podu.
Kada bi radionica trebala razmotriti CNC tokarski stroj švicarskog tipa?
Radionice bi trebale razmotriti strojeve švicarskog tipa za male, složene, visokoprecizne dijelove. Oni se ističu u industrijama poput medicine, zrakoplovstva i elektronike, proizvodeći složene komponente s uskim tolerancijama.
Koje su prednosti višeosnih CNC tokarskih centara?
Višeosni centrikombiniraju tokarenje, glodanje i bušenje u jednom stroju. To omogućuje izradu složenih dijelova u jednom postavljanju, smanjujući pogreške, štedeći vrijeme i poboljšavajući točnost.
Kako automatizacija, poput dodavača šipki, pomaže CNC tokarilici?
Dodavači šipki automatski dovode sirovinu, omogućujući kontinuiranu, bez nadzora proizvodnju. To povećava učinak, smanjuje troškove rada i omogućuje strojevima da rade dulje vrijeme bez ljudske intervencije.
Zašto su snaga vretena i okretaji u minuti važni za CNC tokarski stroj?
Snaga vretena daje stroju snagu za rezanje tvrdih materijala. Broj okretaja u minuti određuje koliko brzo se obratak okreće. Oboje je ključno za učinkovitu obradu i ovisi o materijalu i zahtjevima dijela.
Vrijeme objave: 05.12.2025.