


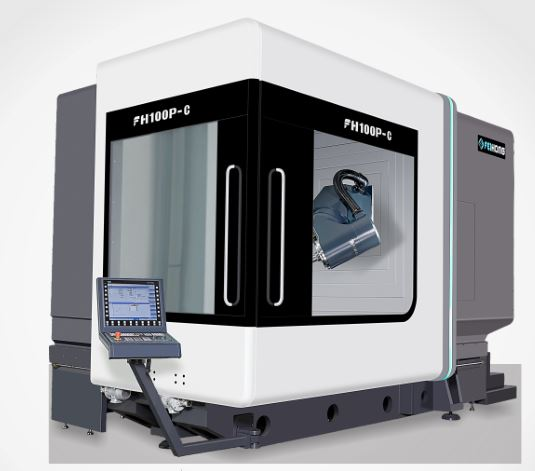
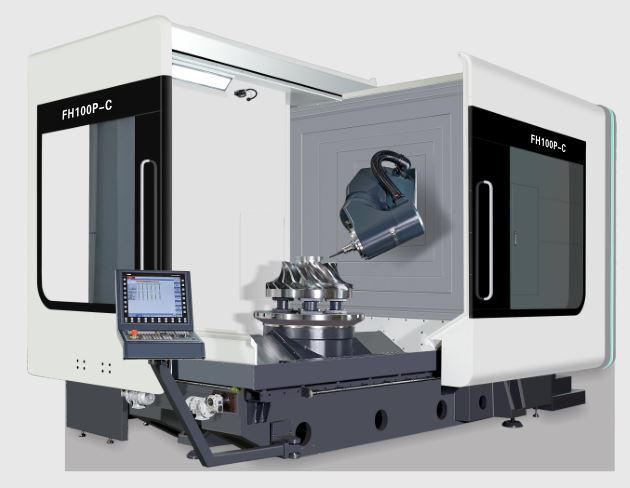
5-osno simultano glodanje tokarenje 100P-C
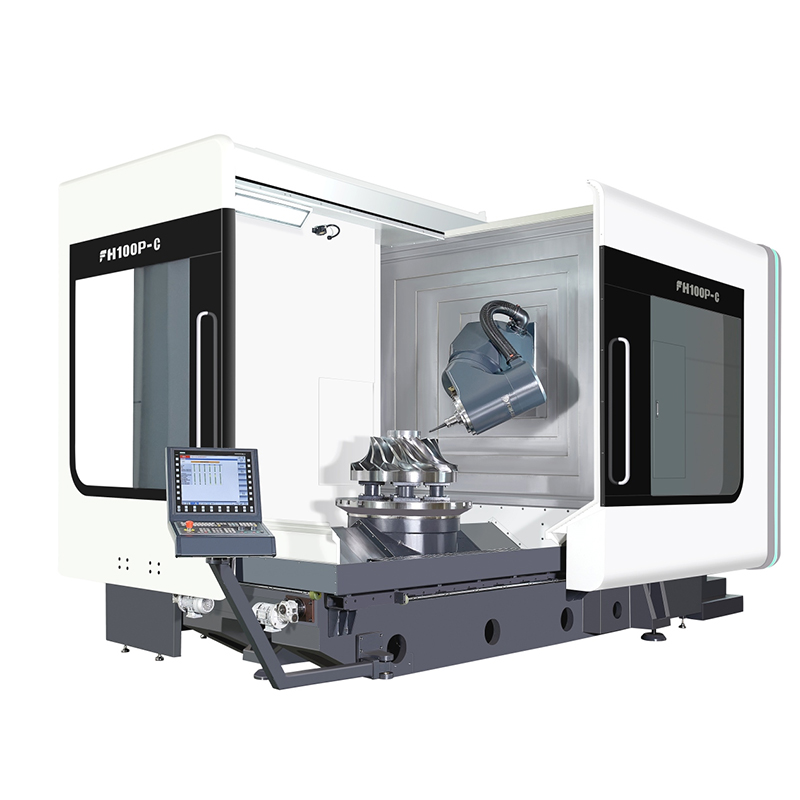
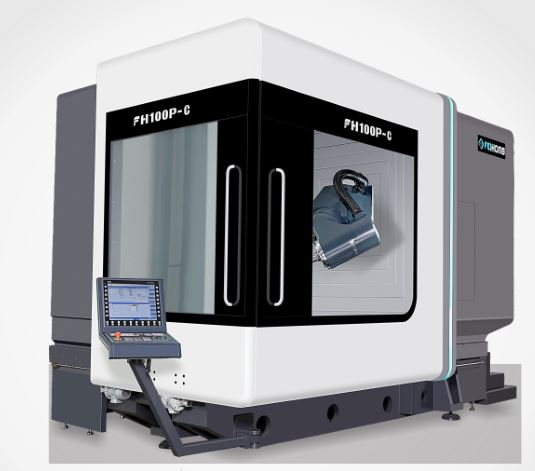
Opseg isporuke
Tablica funkcija standardne dodatne opreme (za dio električnog upravljanja pogledajte funkciju kontrolera)
1. Siemens 840DSL kontroler
2. Vlastita višenamjenska zakretna glava s pet osi
3. Električno vreteno DGZX-24012/34B2-KFHWVJS
4. HSK-A100 sustav za automatsku izmjenu alata u spremniku s 40 alata
5.X/Y/Z šuplji pogon s kugličnim vijkom za hlađenje
6. 7 linearnih kliznih elemenata s valjcima (3 za X os, 2 za Y/Z os) — BOSCH REXROTH
7. X/Y/Z troosno optičko ravnalo s potpuno zatvorenom petljom
8. Uređaj za kontrolu temperature električne kutije
9. Hladnjak vretena
10. Uređaj za spiralno valjanje strugotine i stražnji transporter željezne strugotine, vagon za željeznu strugotinu
11. Voda iz središta vretena, prstenasti prskajući vodu
12. Puhajte zrak u središte vretena i puhajte zrak u prsten.
13. Petoosni polumjesec puše vodu, a polumjesec puše zrak.
14. 1 vrsta sigurnosne blokade za prednja i bočna radna vrata
15. Uređaj za hlađenje cirkulacijom vretena.
16. Vodootporna radna fluorescentna lampa
17. Uređaj hidraulične stanice
18. Renishaw OMP60 infracrvena sonda
19. Renishaw Laser Tool Setter
20. Centralni centralizirani automatski uređaj za podmazivanje
21. Bočno čišćenje vodenim pištoljem i zračnim sučeljem
22. Sustav hlađenja tekućine za rezanje
23. Potpuno zatvoreni zaštitni lim
24. Kutija za upravljanje
25. Električna kutija je opremljena klima uređajem
26. Siemensov elektronički ručni kotač
27. Nožno upravljani prekidač za otpuštanje alata vretena
28. Temeljne ploče i temeljni vijci
29. Alati za podešavanje i kutije s alatima
30. Tehnički priručnik
Parametar
| Artikal | Sveučilište | FH100P-C |
| Pomak X osi | mm | 1000 |
| Pomak osi Y | mm | 1150 |
| Pomak osi Z | mm | 1000 |
| Udaljenost od vrha vretena do površine radnog stola | mm | 160-1160 |
| Horizontalna glava za glodanje | mm | 30-1030 |
| Brzina pomicanja/brzo pomicanje | m/min | 40 |
| Sila pomicanja | KN | 10 |
| Rotacijski stol (os C) | ||
| Veličina radnog stola | mm | Ø1050 |
| Maks. opterećenje stola (glodalica) | kg | 4000 |
| Maks. opterećenje stola (okretanje) | kg | 3000 |
| Rotacijska ploča | okretaja u minuti | 45 |
| Radni stol za glodanje/tokarenje (kombinirano glodanje i tokarenje) | okretaja u minuti | 500 |
| Minimalni kut cijepanja | ° | 0,001 |
| Nazivni moment | Nm | 1330 |
| Maksimalni okretni moment | Nm | 2630 |
| CNC zakretna glodalica (os B) | ||
| Raspon njihanja (0=Vertikalno/180=Ravno) | ° | -15~180 |
| Brzo kretanje i brzina hranjenja | okretaja u minuti | 103 |
| Minimalni kut cijepanja | ° | 0,001 |
| Nazivni moment | Nm | 1050 |
| Maksimalni okretni moment | Nm | 2130 |
| Vreteno (tokarenje i glodanje) | ||
| Brzina vretena | okretaja u minuti | 10000 |
| Snaga vretena | Kw | 42/58 |
| Okretni moment vretena | Nm | 215/350 |
| Konus vretena |
| HSKA100 |
| Udaljenost od središta vretena do površina vodilice grede | mm | 1091,5 |
| Model | Jedinica | FH100P-C |
| Časopis za alate | ||
| Sučelje alata |
| HSKA100 |
| Kapacitet magazina alata | PCS | 40 |
| Maks. promjer/duljina/težina alata |
| Ø135/300/12 |
| Prekidač alata (alat prema) | S | 2 |
| Mjerni uređaj | ||
| Infracrvena sonda | Rensishaw OMP60 | |
| Instrument za detekciju alata u radnom području obrade | Rensishaw NC4F230 | |
| Kapacitet prerade | ||
| Maks. promjer bušenja (srednji čelik) |
| Ø50 |
| Maks. promjer narezivanja (srednji čelik) |
| M40 |
| Maks. promjer glodanja (srednji čelik) |
| 250 |
| Točnost (ISO230-2 i VDI3441) | ||
| Točnost pozicioniranja X/Y/Z | mm | 0,006 |
| X/Y/Z Ponavljanje točnosti pozicioniranja | mm | 0,004 |
| Točnost pozicioniranja B/C |
| 8" |
| B/C Ponavljanje točnosti pozicioniranja | 4" | |
| Upravljački sustav |
| Siemens840D |
| Visina stroja (opći stroj) | mm | 3650 |
| Zauzeta površina za glavni stroj (D*Š) | mm | 5170x3340 |
| Zauzeti prostor za magazin alata (D*Š) | mm | 1915x1400 |
| Zauzeta površina za transporter strugotine (D*Š) | mm | 3120x1065 |
| Zauzeta površina za spremnik vode (D*Š) | mm | 1785x1355 |
| Ukupna zauzeta površina za dovršetak stroja (D*Š) | mm | 6000x3750 |
| Težina stroja | Kg | 21000 |
CNC strojkontroler
| Upravljački sustav | Siemens 840DSL (motor i pogon) | ||
| Broj upravljačkih osi | 5-osno simultano glodanje sa simultanim tokarenjem (NC os + vreteno, BC os) | ||
| Simultano upravljanje 5 osi Istovremeno glodanje s tokarenjem | pozicioniranje osi | Standardni X, Y, Z, B, C | |
| interpolacija | ravna linija | Osi X, Y, Z, B, C (X, Y, Z, B, C mogu se kompenzirati) | |
| luk | Osi X, Y, Z, B, C (X, Y, Z, B, C mogu se kompenzirati) | ||
| Minimalna jedinica instrukcije | 0,001 μm | ||
| minimalna upravljačka jedinica | 0,1 nm | ||
| Prikaz | 19LCD | ||
| Motor | Trostruka mogućnost preopterećenja s apsolutnim enkoderom (pozicija enkodera se nikada ne gubi) | ||
| Funkcija vanjske komunikacije | Ethernet i RS232C sučelje | ||
| Način rada | MDI, Automatski, Ručni, Ručni kotač, Ishodište (apsolutno), REPOS | ||
| programski | Online uređivač ISO jezika | ||
| Maksimalni kapacitet pohrane PLC programiranja | 2048 KB | ||
| Interpolacijska funkcija | Ravne linije, kružnice kroz središnje točke, spirale, fine površine, postavke velike brzine itd. | ||
| Broj odstupanja alata | 512 grupa | ||
| Uvećanje ručnog kotačića | 0,1/0,01/0,001 mm | ||
| Minimalno postavljanje i pomicanje jedinica | 1um/X,Y,Z | ||
| ušteda podataka | Podaci iz memorije nikada se neće izgubiti kada se isključi napajanje | ||
| brzina pomaka | 0%-150% | ||
| Ubrzano uvećanje | 0%-100% | ||
| Ulazno i izlazno sučelje | Ethernet i RS232C sučelje, CF kartica, sigurnosna kopija na USB memoriji | ||
| jezik prikaza | kineski i engleski | ||
Standardna količina konfiguracije
| No | Naziv pribora | jedinica | Količina |
| 1 | nožni prekidač | set | 1 |
| 2 | Hidraulički mehanizam za stezanje | set | 1 |
| 3 | Centralizirani uređaj za podmazivanje | set | 1 |
| 4 | sustav hlađenja | set | 1 |
| 5 | radna lampa | set | 1 |
| 6 | Trobojno svjetlo | set | 1 |
| 7 | horizontalni most | Kom | 1 |
| 8 | Pričvršćivači za alatne strojeve | set | 1 |
| 9 | Standardni paket alata | set | 1 |
| 10 | sigurnosna brava na vratima | set | 1 |
| 11 | komplet za temelje | set | 1 |
| 12 | Ugradite alat za podešavanje | set | 1 |
| 13 | Kruto narezivanje navoja i pozicioniranje vretena u više točaka | set | 1 |
| 14 | Vijčani transporter i automatski stroj za uklanjanje strugotine | set | 1 |
| 15 | Standardni hidraulički sustav | set | 1 |
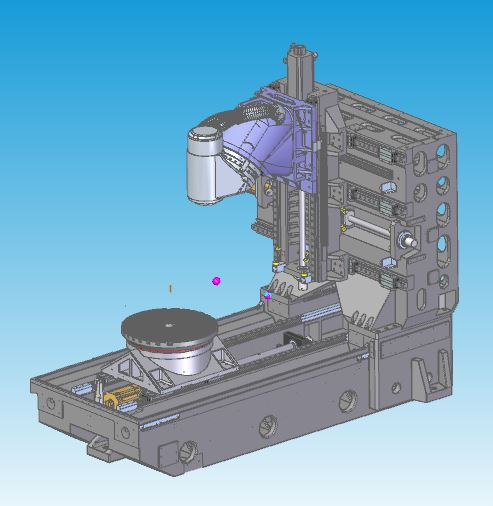
Značajke dizajna | Najbolji dizajn analize mehaničkog lijevanja žice
Termosimetrična struktura lijevanog materijala pune kutije, korištenjem visokokvalitetnog lijevanog željeza Meehanna kvalitete
Kaljenje i prirodni tretman starenja za uklanjanje unutarnjeg naprezanja
Strukturalne vibracije prirodne frekvencije uklanjaju stres pri obradi materijala
Dizajn stupa velike površine visoke krutosti s punom stijenkom, učinkovito poboljšava krutost te statičku i dinamičku točnost
Troosni šuplji pogonski vijak za hlađenje
CNC zakretna glodalica (os B)
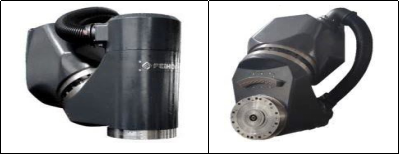
Značajke dizajna
Ugrađeni DD motor s nultom transmisijom i lancem bez povratnog hoda
Karakteristike visokog ubrzanja
Najkraći raspon između vrha alata na vretenu i konstrukcijske potporne točke ostvaruje maksimalnu krutost rezanja
Veći YRT ležajevi povećavaju krutost
Opremljen HEIDENHAIN visokopreciznim sustavom mjerenja rotacijskog enkodera, potpuno zatvorenom petljom upravljanja kako bi se osigurala najbolja točnost
Dizajn sustava hlađenja vretena i B-osi za smanjenje prijenosa topline
Rotacijski stol (os C)
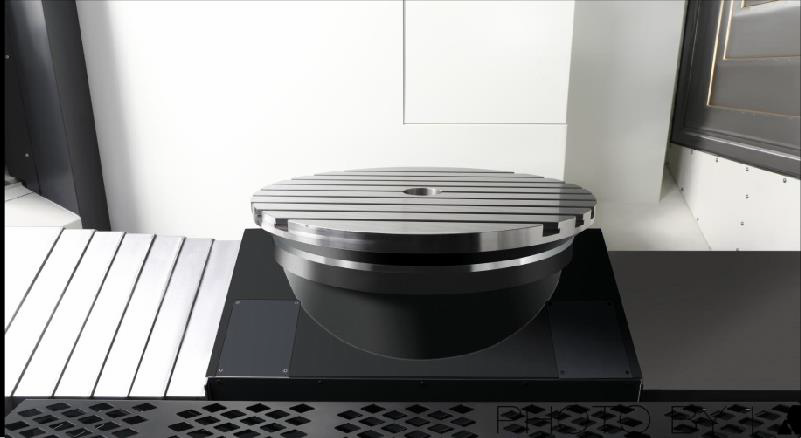
Značajke dizajna
Ugrađeni DD motor s nultom transmisijom i lancem bez povratnog hoda
Visoke karakteristike odziva ubrzanja i usporavanja
Veći YRT ležajevi povećavaju krutost
Veliki nazivni pogonski moment, pozicioniranje i obrada s uređajem za pozicioniranje stola i stezanje
Zadovoljavaju dvije potrebe obrade glodanjem i glodanjem-tokarenjem, smanjuju rukovanje obratkom i poboljšavaju točnost proizvoda
Opremljen HEIDENHAIN visokopreciznim sustavom mjerenja rotacijskog enkodera, potpuno zatvorenom petljom upravljanja kako bi se osigurala najbolja točnost
Dizajn sustava hlađenja za smanjenje prijenosa topline
Podizni postavljač alata
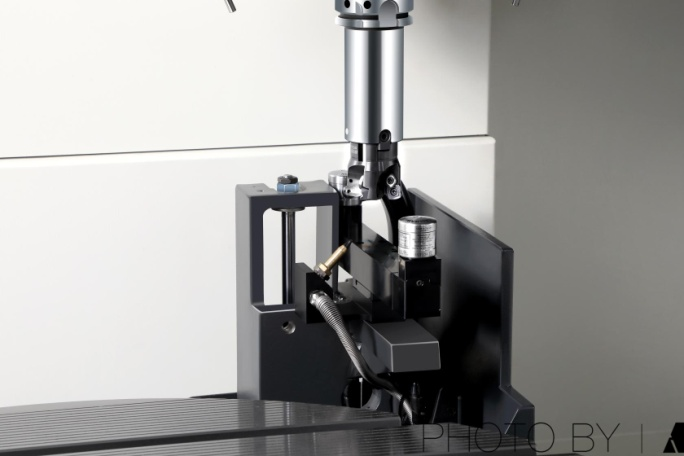
Značajke dizajna
Opremljen Ransishaw NC4F230 beskontaktnim laserskim uređajem za podešavanje alata za veću preciznost
Automatsko podešavanje alata na stroju, automatsko ažuriranje kompenzacije alata
Uređaj za podešavanje alata može se podizati i spuštati kako bi se uštedio prostor na površini za obradu
Potpuno zatvorena konstrukcija od lima štiti alat za podešavanje alata od vode i željeznih strugotina tijekom obrade
Infracrvena sonda
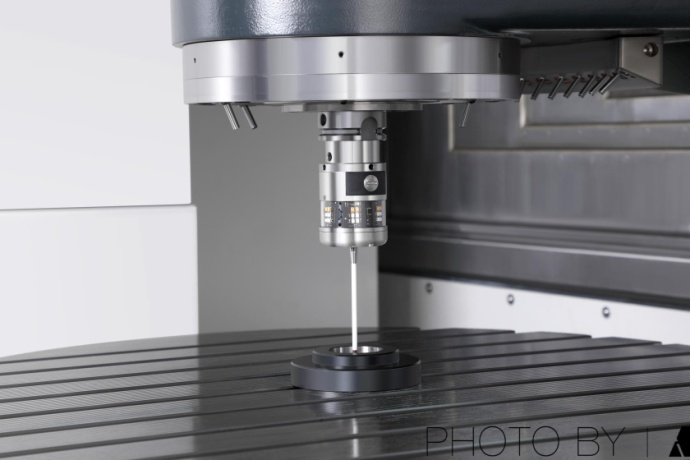
Značajke dizajna
Opremljen optičkom sondom za dodir Ransishaw OMP60
Poravnanje obratka i kontrola veličine na stroju smanjuju pogreške u ručnoj kontroli, poboljšavaju točnost proizvoda i učinkovitost obrade
90% uštede u vremenu potrebnom za pomoć na stroju
Kategorije proizvoda
-

CNC obradni centar visoke krutosti serije VC s...
-

HP serija horizontalnih pomičnih linearnih vodilica...
-

HT serija horizontalnih pomičnih linearnih vodilica...
-

VS serija CNC obradni stroj s četiri trake za teške uvjete rada...
-

CNC obradni centar serije V s visokom krutošću
-

CNC obradni centar s dvostrukim stupom serije X
-

Horizontalni 5-osni CNC obradni centar TKG1600
-

CNC vertikalni tokarski i glodački centar za kompozitne...
-

CNC obradni centar velike brzine GM serije
-

CNC glodalica velike brzine GT serije
-

Dvovretenski CNC tokarilica SK32
-

CNC vertikalni obradni centar RFTV510 za kotače...