


BOSM-4014 Bušilica s suprotnom glavom
1. Korištenje stroja:
BOSM-6000* 1000 CNC portalni stroj za bušenje i glodanje s fiksnom gredom i dvostrukim stupovima je poseban alatni stroj za obradu krakova/strijela bagera. Jastuk omogućuje brzu obradu obratka, obradak se može bušiti, glodati i provrtati unutar efektivnog raspona hoda, obradak se može obrađivati na mjestu odjednom (nema potrebe za sekundarnim stezanjem), brzina utovara i istovara je velika, brzina pozicioniranja je velika, a točnost obrade je visoka. Visoka učinkovitost obrade.
2.Stroj strukturaznačajke:
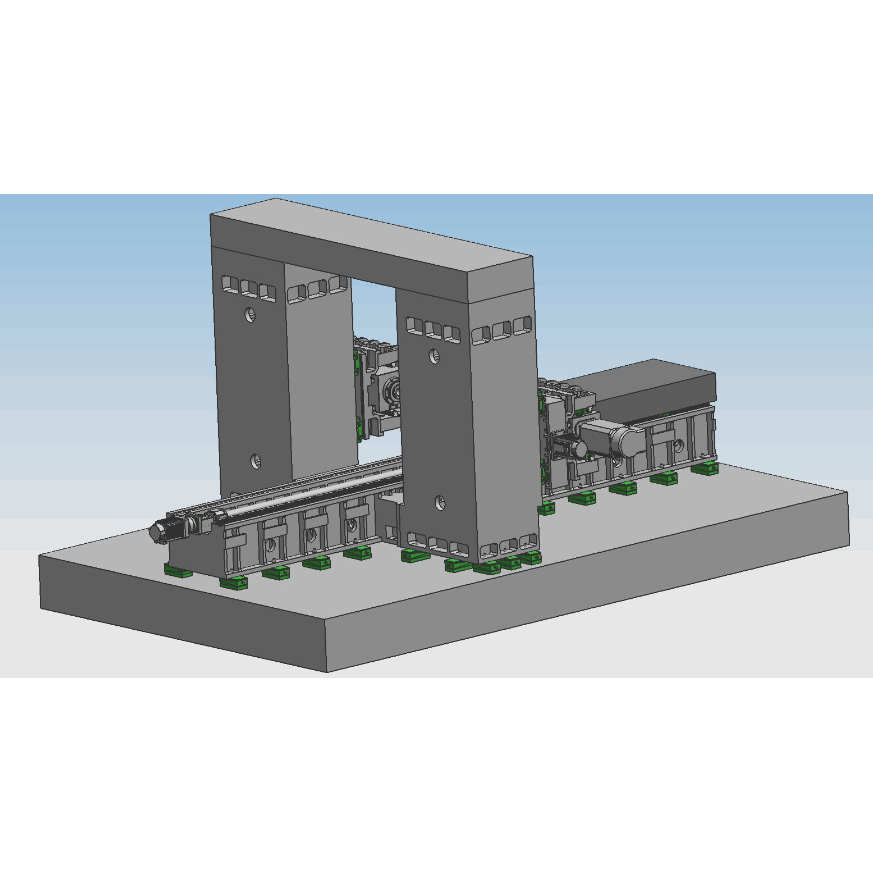
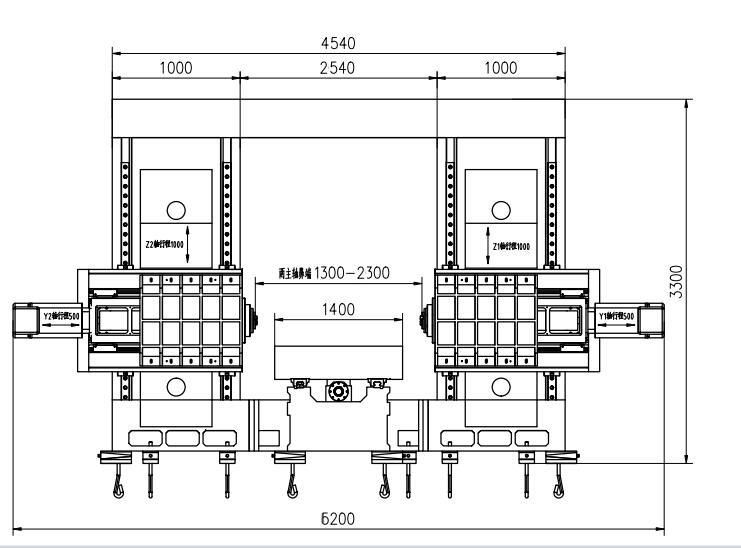
Glavne komponente alatnog stroja: krevet, radni stol, lijevi i desni stupovi, grede, spojne grede portala, sedla, ovnovi itd., veliki dijelovi izrađeni su od smolastog pijeska, visokokvalitetnog sivog lijeva 250, žarenog u vrućoj pješčanoj jami → vibracijsko starenje → toplinska obrada. Žarenje u peći → vibracijsko starenje → gruba obrada → vibracijsko starenje → žarenje u vrućoj peći → vibracijsko starenje → završna obrada, potpuno uklanjaju negativna naprezanja dijelova i održavaju stabilne performanse dijelova. Fiksni krevet, lijevi i desni stupovi, portal i radni stol se pomiču; Imaju funkcije glodanja, bušenja, upuštanja, narezivanja navoja itd. Metoda hlađenja alata je vanjsko hlađenje. Alatni stroj sadrži 5 pomičnih osi, koje mogu ostvariti 4-osno povezivanje i 5-osno jednostruko djelovanje. Postoje 2 pogonske glave. Osi alatnog stroja i pogonske glave prikazane su na slici ispod.X


2.1.Glavna struktura dijela za pomicanje aksijalnog prijenosa
2.1.1.X-os:Radni stol se bočno pomiče recipročno duž vodilice fiksnog kreveta.
Pogon X 1 osi: AC servo motor plus visokoprecizni planetarni reduktor pokreće kuglični vijak za pokretanje radnog stola i postizanje linearnog gibanja X osi
Oblik vodilice: položite dvije precizne linearne vodilice visoke čvrstoće.
2.1.2 Os Z1:Glava za napajanje i sedlo su vertikalno postavljeni na prednjoj strani stupa i pomiču se uzastopno gore-dolje duž vodilice stupa.
Prijenos po Z1 osi: AC servo motor i sinkroni kotač koriste se za pogon kugličnog vijka kako bi se postiglo linearno gibanje po Z osi
2.1.3 Os Z2:Glava za napajanje i sedlo su vertikalno postavljeni na prednjoj strani stupa i pomiču se uzastopno gore-dolje duž vodilice stupa.
Prijenos po Z2 osi: AC servo motor i sinkroni kotač koriste se za pogon kugličnog vijka kako bi se postiglo linearno gibanje po Z osi.
2.1.4 Os Y1:Sedlo glave motora postavljeno je okomito na prednju stranu desnog stupa i pomiče se lijevo i desno duž vodilice stupa.
Prijenos osi Y1: AC servo motor plus visokoprecizni planetarni reduktor koristi se za pogon klipa koji se kreće kroz kuglasti vijak kako bi se ostvarilo linearno gibanje osi Y1
2.1.5 Os Y2:Sedlo glave motora je vertikalno postavljeno na prednjoj strani desnog stupa i pomiče se lijevo i desno duž vodilice stupa.
Prijenos osi Y2: AC servo motor i visokoprecizni planetarni reduktor koriste se za pogon klipa koji se kreće kroz kuglasti vijak kako bi se ostvarilo linearno kretanje osi Y2.
2.2.Smjer kretanja glave za bušenje i glodanje (uključujući glavu za bušenje 1 i 2) koristi kvadratnu strukturu klipa, najnapredniju metodu kombinirane žičane vodilice. Tvrda vodilica je okružena jakim nosačem, vode se 4 para linearnih valjkastih vodilica, a pogon koristi AC servo motor. Pogonski mehanizam koristi sinkroni remen (i=2) i precizni kuglični vijak. Glava za bušenje koristi servo motor za usporavanje putem sinkronog remena i sinkronog kotača, vođena parom teških preciznih vodilica, te pokreće vertikalni kuglični vijak za rotaciju, ostvarujući vertikalno kretanje glave za bušenje gore i dolje, te je opremljena dušikovom šipkom za uravnoteženje kako bi se smanjila nosivost glave stroja na vijku i servo motoru. Motor Z-osi ima funkciju automatske kočnice. U slučaju nestanka struje, automatska kočnica će čvrsto držati osovinu motora, tako da se ne može okretati. Tijekom rada, kada svrdlo ne dodiruje obradak, brzo će se pomicati; kada svrdlo dodirne obradak, automatski će se prebaciti na radni pomak. Kada svrdlo prodre u obradak, automatski će se prebaciti na brzo premotavanje unatrag. Kada kraj svrdla napusti obratak i dosegne postavljeni položaj, radni stol će se pomaknuti na sljedeći položaj rupe kako bi se ostvarila automatska cirkulacija. Glava za bušenje usvaja kombinaciju žice i tvrde šine, što ne samo da osigurava brzinu rada opreme, već i uvelike povećava krutost opreme. Također može ostvariti funkcije bušenja slijepih rupa, glodanja, skošenja, lomljenja strugotine, automatskog uklanjanja strugotine itd., što poboljšava produktivnost rada.

(lijeva glava napajanja)
2.3. Uklanjanje strugotine i hlađenje
Ispod radnog stola s obje strane postavljeni su spiralni i ravni lančani transporteri strugotine, a strugotina se na kraju može automatski ispuštati na transporter strugotine kroz dva stupnja spiralnih i lančanih ploča kako bi se ostvarila civilizirana proizvodnja. U spremniku rashladne tekućine transportera strugotine nalazi se rashladna pumpa koja se može koristiti za vanjsko hlađenje alata kako bi se osigurale performanse bušenja i vijek trajanja svrdla, a rashladna tekućina se može reciklirati.
3.Potpuno digitalni numerički upravljački sustav:
3.1.S funkcijom lomljenja strugotine, vrijeme lomljenja strugotine i ciklus lomljenja strugotine mogu se postaviti na sučelju čovjek-stroj.
3.2.Pomoću funkcije podizanja alata, visina podizanja alata može se postaviti na sučelju čovjek-stroj. Kada bušenje dosegne tu visinu, svrdlo se brzo podiže na vrh obratka, a zatim se strugotine odbacuju, a zatim se brzo prosljeđuju na površinu za bušenje i automatski pretvaraju u obratak.
3.3.Centralizirana upravljačka kutija i ručna jedinica koriste numerički sustav upravljanja te su opremljeni USB sučeljem i LCD zaslonom s tekućim kristalima. Kako bi se olakšalo programiranje, pohrana, prikaz i komunikacija, operativno sučelje ima funkcije kao što su dijalog čovjek-stroj, kompenzacija pogrešaka i automatski alarm.
3.4.Oprema ima funkciju pregleda i ponovnog pregleda položaja rupe prije obrade, a rad je vrlo praktičan.
4Automatsko podmazivanje
Precizni linearni parovi vodilica, precizni parovi kugličnih vijaka i drugi visokoprecizni parovi gibanja opremljeni su automatskim sustavima podmazivanja. Automatska pumpa za podmazivanje ispušta ulje pod tlakom, a uljna komora kvantitativnog podmazivača ulazi u ulje. Nakon što se komora za ulje napuni uljem, kada tlak u sustavu poraste na 1,4-1,75 MPa, tlačna sklopka u sustavu se zatvara, pumpa se zaustavlja, a istovarni ventil se istovaruje istovremeno. Kada tlak ulja u sustavu padne ispod 0,2 MPa, kvantitativni podmazivač počinje puniti točku podmazivanja i dovršava jedno punjenje uljem. Zbog točne opskrbe uljem kvantitativnog injektora ulja i detekcije tlaka u sustavu, opskrba uljem je pouzdana, osiguravajući da na površini svakog kinematičkog para postoji film ulja, smanjujući trenje i habanje te sprječavajući oštećenje unutarnje strukture uzrokovano pregrijavanjem, kako bi se osigurala točnost i vijek trajanja alatnog stroja. U usporedbi s kliznim parom vodilica, par kotrljajućih linearnih vodilica koje se koriste u ovom alatnom stroju ima niz prednosti:
Osjetljivost na kretanje je visoka, koeficijent trenja vodilice je mali, samo 0,0025~0,01, a pogonska snaga je znatno smanjena, što je ekvivalentno samo 1/10 običnih strojeva.
② Razlika između dinamičkog i statičkog trenja je vrlo mala, a performanse praćenja su izvrsne, odnosno vremenski interval između pogonskog signala i mehaničkog djelovanja je izuzetno kratak, što pogoduje poboljšanju brzine odziva i osjetljivosti numeričkog upravljačkog sustava.
③Pogodan je za linearno kretanje velikom brzinom, a njegova trenutna brzina je oko 10 puta veća od brzine kliznih vodilica.
④ Može ostvariti kretanje bez prekida i poboljšati krutost kretanja mehaničkog sustava.
⑤Proizveden od strane profesionalnih proizvođača, ima visoku preciznost, dobru svestranost i jednostavno održavanje.

5Okruženje korištenja stroja:
Napajanje: trofazno AC380V ± 10%, 50Hz ± 1 Temperatura okoline: 0° ~ 45°
Pet, glavni tehnički parametri:


| model | BOSM4014 | |
| Maksimalna veličina obrade obratka | Duljina × širina × visina (mm) 4000 × 1600 × 1000 | |
| Maksimalni pomak portala | Širina (mm) | 2300 |
| veličina radnog stola | Duljina x Širina (mm) | 4000*1400 |
|
Horizontalna glava za bušenje tipa ram glava za napajanje jedan dva
| Količina (2) | 2 |
| Konus vretena | BT50 | |
| Promjer bušenja (mm) | Φ2-Φ60 | |
| Promjer narezivanja (mm) | M3-M30 | |
| Promjer diska glodalice (mm) | 300 | |
| Brzina vretena (o/min) | 30~6000 | |
| Snaga servo motora vretena (kw) | 37 | |
| Udaljenost vrha vretena od središta stola (mm) | 650-1150 | |
| Lijevi i desni hod jednog klipa (mm) | 500 | |
| Udaljenost između središta ovna i ravnine stola (mm) | 200-1400 | |
| Hod bata gore i dolje (mm) | 1200 | |
| Ponovljivost | 300 mm * 300 mm | ±0,02 |
| Dimenzije alatnih strojeva | Duljina × širina × visina (mm) | prema crtežima |
| Bruto težina (t) | (otprilike) 36 | |

Gore navedeni parametri su preliminarni parametri dizajna. U stvarnom dizajnu mogu postojati promjene prema zahtjevima obrade obratka i zahtjevima dizajna alatnog stroja, kako bi se zadovoljili zahtjevi obrade dijelova vaše tvrtke.

Kategorije proizvoda
-

CNC obradni centar visoke krutosti serije VC s...
-

HP serija horizontalnih pomičnih linearnih vodilica...
-

HT serija horizontalnih pomičnih linearnih vodilica...
-

VS serija CNC obradni stroj s četiri trake za teške uvjete rada...
-

CNC obradni centar serije V s visokom krutošću
-

CNC obradni centar s dvostrukim stupom serije X
-

Horizontalni 5-osni CNC obradni centar TKG1600
-

CNC vertikalni tokarski i glodački centar za kompozitne...
-

CNC obradni centar velike brzine GM serije
-

CNC glodalica velike brzine GT serije
-

Dvovretenski CNC tokarilica SK32
-

CNC vertikalni obradni centar RFTV510 za kotače...