


BOSM - Horizontalni stroj za bušenje i provrtanje s promjenom smjera
1. Korištenje opreme:
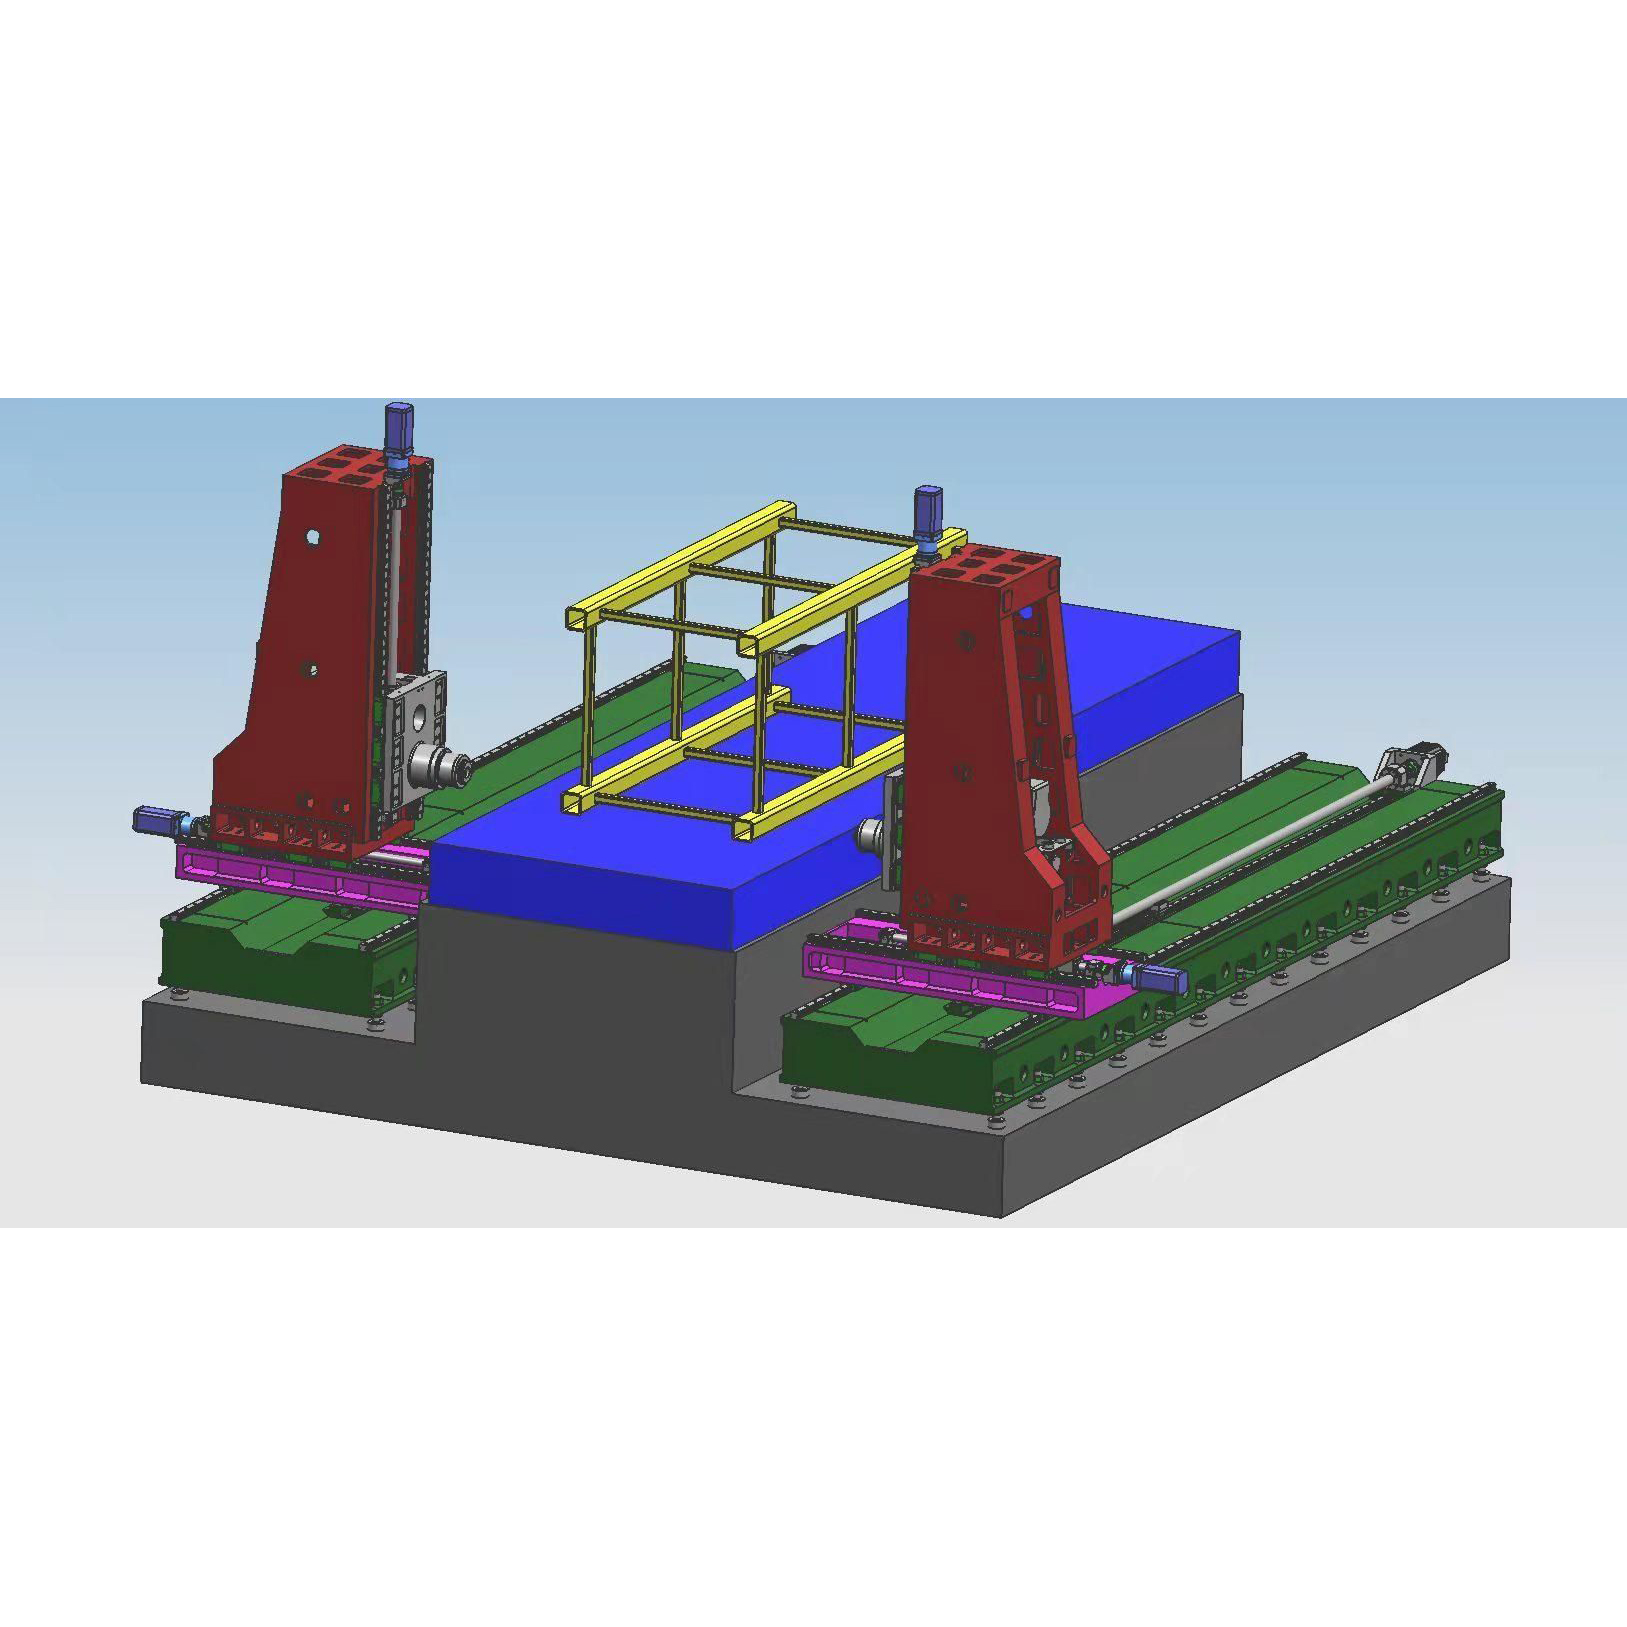
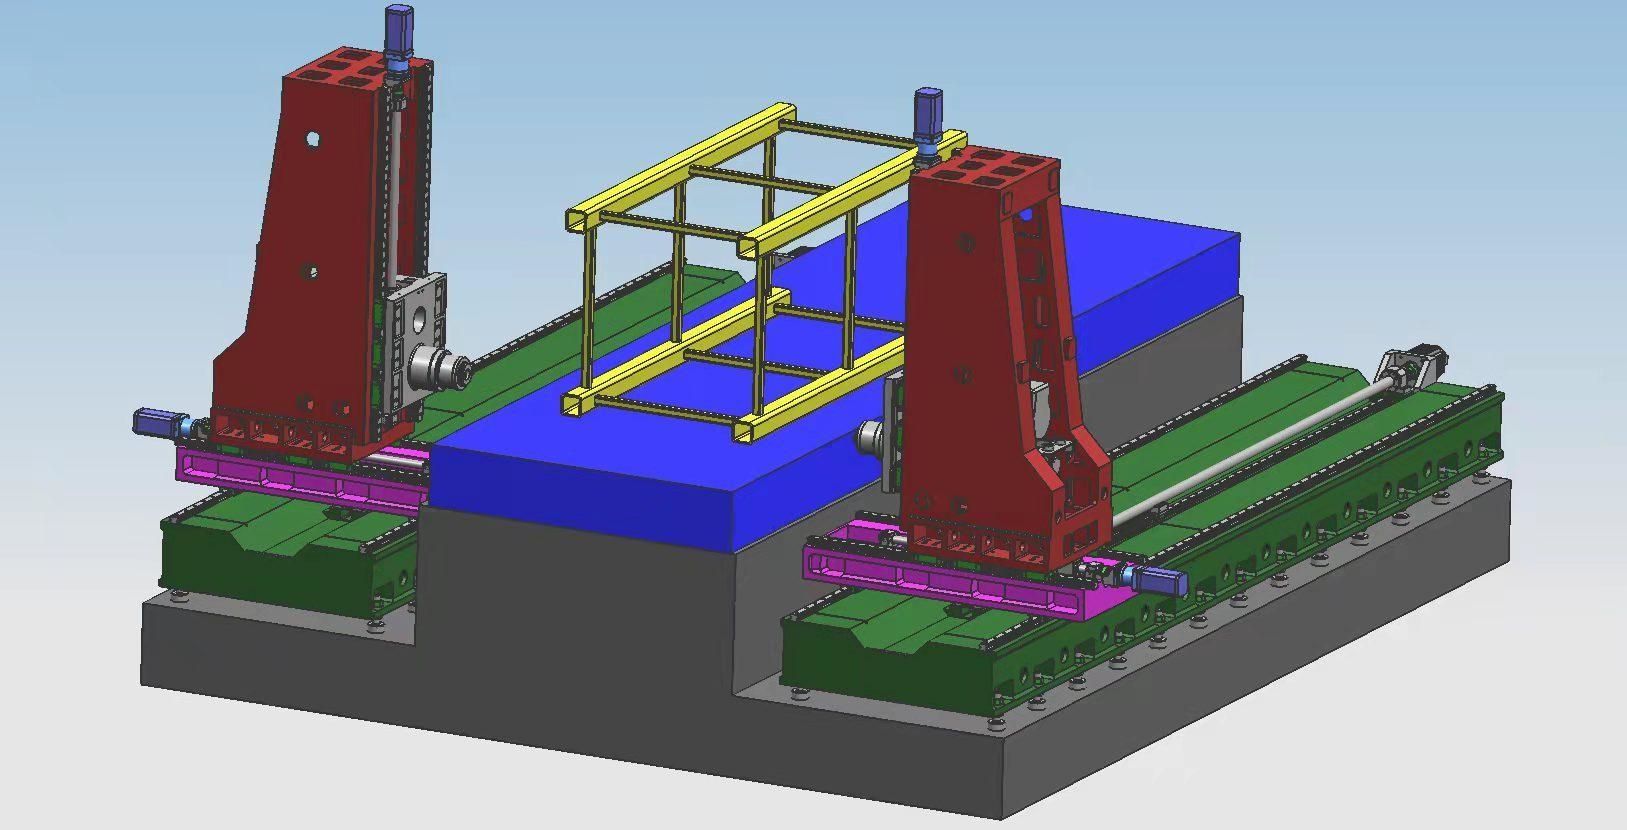
BOSM horizontalni stroj za bušenje i provrtanje je poseban stroj za vašu tvrtku za obradu poklopaca toranjskih dizalica. Stroj je opremljen s 2 seta horizontalnih glava za bušenje i provrtanje, koje mogu ostvariti bušenje, glodanje i provrtanje obradaka unutar efektivnog raspona hoda. Rezanje i ostala obrada, brzina pozicioniranja opreme je velika, točnost obrade je visoka, a učinkovitost obrade je visoka.
2. Karakteristike strukture opreme:
2. 1. Glavne komponenteStroj
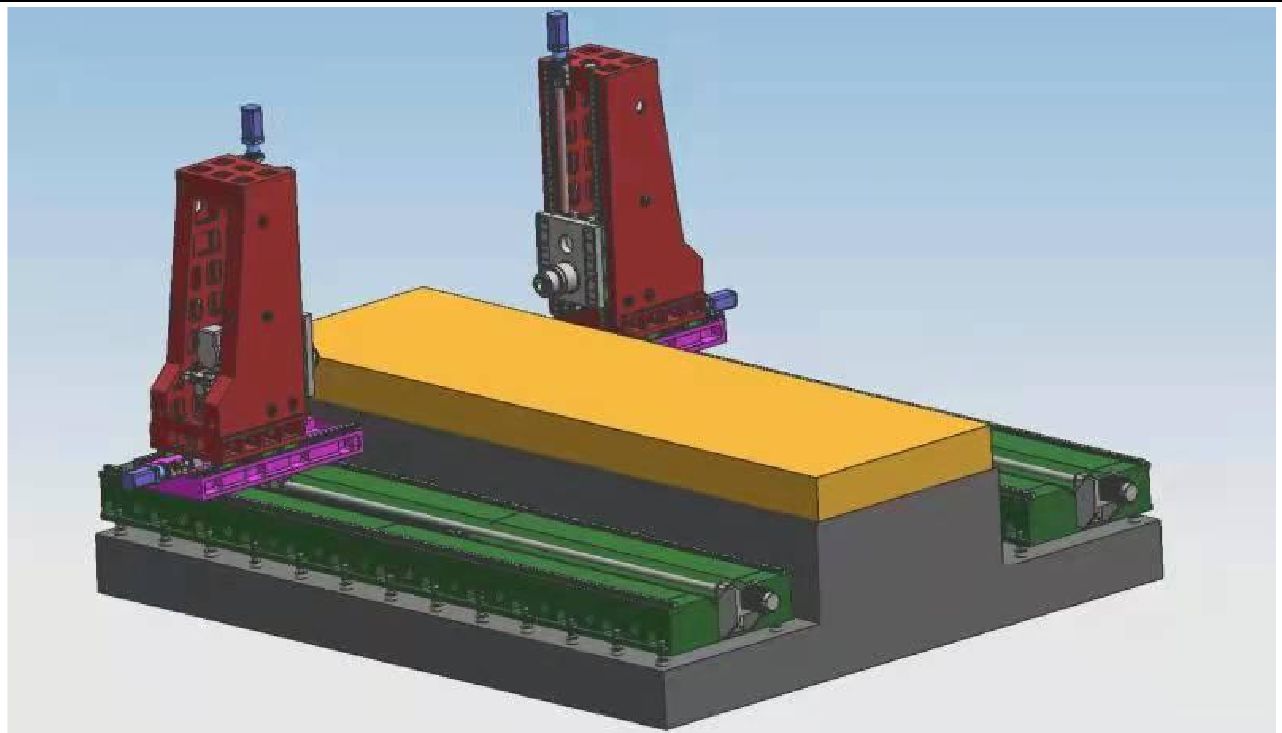
Glavne komponente stroja: krevet, radni stol, lijevi i desni stupovi, sedla, ovnovi itd., veliki dijelovi izrađeni su od smolastog pijeska, odljevanog od visokokvalitetnog sivog lijeva 250, žarenog u vrućoj pješčanoj jami → vibracijsko starenje → žarenje u vrućoj peći → vibracijsko starenje → Gruba obrada → vibracijsko starenje → žarenje u peći → vibracijsko starenje → završna obrada kako bi se potpuno uklonilo negativno naprezanje dijelova i održale stabilne performanse dijelova. Radni stol opreme je fiksan, a glave za rezanje s obje strane mogu se pomicati u prednjem i stražnjem smjeru baze; stroj ima funkcije kao što su bušenje, provrtanje, upuštanje, narezivanje navoja itd. Metoda hlađenja alata je unutarnje hlađenje plus vanjsko hlađenje. Stroj sadrži 5 osi za pomicanje, 2 glave za rezanje, koje se mogu istovremeno sinkronizirati s 5 osi ili mogu biti jednostruko djelujuće. Aksijalni smjer stroja i glave za rezanje prikazan je na slici ispod.
2. 2 Glavna struktura dijela za pomicanje aksijalnog prijenosa
2.2.1 X os: Glava pogona se bočno pomiče uzastopno duž vodilice baze.
Pogon X1 osi: AC servo motor plus visokoprecizni planetarni reduktor koristi se za pogon glave motora kroz kuglični vijčani pogon kako bi se ostvarilo linearno gibanje X osi.
Prijenos po X2 osi: AC servo motor i visokoprecizni planetarni reduktor koriste se za pogon glave motora putem prijenosa s kugličnim vijkom kako bi se ostvarilo linearno kretanje po X osi.
Oblik vodilice: Dvije visokočvrste precizne linearne vodilice postavljene su pločicama na proširenoj podlozi.
2.2 Os Y1: Glava pogona se pomiče gore-dolje na stupu.
Pogon osi Y1: Upotrijebite AC servo motor za pogon kugličnog navoja kako biste ostvarili linearno gibanje osi Y1. Oblik vodilice: 4 komada linearnih vodilica tipa 45.
2.2.3 Os Y2: Glava pogona se pomiče gore-dolje na stupu.
Prijenos osi Y2: AC servo motor se koristi za pogon kugličnog vijka kako bi se ostvarilo linearno gibanje osi Y1.
Oblik vodilice: 4 komada linearnih vodilica tipa 45.
2.2.4 Os Z1: Glava pogona se pomiče naprijed-natrag na sedlu.
Prijenos osi Z1: AC servo motor i visokoprecizni planetarni reduktor koriste se za pogon kretanja kroz kuglasti vijak kako bi se ostvarilo linearno gibanje osi Z1.
2.2.5 Os Z2: Glava pogona se pomiče naprijed-natrag na sedlu.
Prijenos po Z2 osi: AC servo motor i visokoprecizni planetarni reduktor koriste se za pogon kugličnog vijka kako bi se ostvarilo linearno kretanje po Z2 osi.
2.3. Uklanjanje strugotine i hlađenje
Ispod radnog stola s obje strane postavljeni su transporteri strugotine s ravnim lancem, a željezna strugotina može se na kraju ispustiti u transporter strugotine kako bi se ostvarila civilizirana proizvodnja. U spremniku rashladne tekućine transportera strugotine nalazi se rashladna pumpa koja se može koristiti za unutarnje + vanjsko hlađenje alata kako bi se osigurale performanse i vijek trajanja alata, a rashladna tekućina se može reciklirati.
3Potpuno digitalni numerički upravljački sustav:
3.1. S funkcijom lomljenja strugotine, vrijeme lomljenja strugotine i ciklus lomljenja strugotine mogu se postaviti na sučelju čovjek-stroj.
3.2. Pomoću funkcije podizanja alata, udaljenost podizanja alata može se postaviti na sučelju čovjek-stroj. Kada se postigne udaljenost, alat će se brzo podići, a zatim će se strugotine odbaciti, a zatim će se brzo pomaknuti naprijed do površine za bušenje i automatski pretvoriti u radni komad.
3.2. Centralizirana upravljačka kutija i ručna jedinica koriste numerički sustav upravljanja i opremljeni su USB sučeljem i LCD zaslonom s tekućim kristalima. Kako bi se olakšalo programiranje, pohrana, prikaz i komunikacija, operativno sučelje ima funkcije kao što su dijalog čovjek-stroj, kompenzacija pogrešaka i automatski alarm.
3.2. Oprema ima funkciju pregleda i ponovnog pregleda položaja rupe prije obrade, a rad je vrlo praktičan.
4Automatsko podmazivanje
Precizni linearni parovi vodilica stroja, precizni parovi kugličnih vijaka i drugi visokoprecizni parovi gibanja opremljeni su automatskim sustavima podmazivanja. Automatska pumpa za podmazivanje ispušta ulje pod tlakom, a uljna komora kvantitativnog podmazivača ulazi u ulje. Kada se komora za ulje napuni uljem i tlak sustava poraste na 1,4~1,75 MPa, tlačna sklopka u sustavu se zatvara, pumpa se zaustavlja, a istovarni ventil se istovremeno rasterećuje. Kada tlak ulja u sustavu padne ispod 0,2 MPa, kvantitativni podmazivač počinje puniti točku podmazivanja i dovršava jedno punjenje uljem. Zbog precizne količine ulja koju dovodi kvantitativni podmazivač i mogućnosti detekcije tlaka sustava, opskrba uljem je pouzdana i osigurava da na površini svakog kinematičkog para postoji film ulja, što smanjuje trenje i habanje te sprječava oštećenje unutarnje strukture uzrokovano pregrijavanjem, kako bi se osigurala točnost i vijek trajanja stroja.
5. Strojkorištenje okruženja:
Napajanje: Trofazno AC380V±10%, 50Hz±1 Temperatura okoline: -10°~ 45°
6Kriteriji prihvaćanja:
JB/T10051-1999 "Opće tehničke specifikacije za hidraulički sustav strojeva za rezanje metala"
7Tehnički parametri:
| Model | 2050-5Z | |
| Maksimalna veličina obrade obratka | Duljina × širina × visina (mm) | 5000×2000×1500 |
| veličina radnog stola | Duljina x Širina (mm) | 5000*2000 |
| Smjer kretanja baze glave motora | Pomicanje naprijed-natrag (mm) | 5000 |
| Glava za podizanje i spuštanje | Hod bata gore i dolje (mm) | 1500 |
|
Horizontalna bušilica s klipom Glava za bušenje 1 2 | Količina (2 kom) | 2 |
| Konus vretena | BT50 | |
| Promjer bušenja (mm) | Φ2-Φ60 | |
| Promjer narezivanja (mm) | M3-M30 | |
| Brzina vretena (o/min) | 30~3000 | |
| Snaga servo motora vretena (kw) | 22*2 | |
| Lijevi i desni hod (mm) | 600 | |
| Dvosmjerna točnost pozicioniranja | 300 mm * 300 mm | ±0,025 |
| Dvosmjerna točnost ponavljanja pozicioniranja | 300 mm * 300 mm | ±0,02 |
Kategorije proizvoda
-

CNC obradni centar visoke krutosti serije VC s...
-

Linearni vodič za horizontalni pomični stup serije HP...
-

HT serija horizontalnih pomičnih linearnih vodilica...
-

VS serija CNC obradni stroj s četiri trake za teške uvjete rada...
-

CNC obradni centar serije V s visokom krutošću
-

CNC obradni centar s dvostrukim stupom serije X
-

Horizontalni 5-osni CNC obradni centar TKG1600
-

CNC vertikalni tokarski i glodački centar za kompozitne...
-

CNC obradni centar velike brzine GM serije
-

CNC glodalica velike brzine GT serije
-

Dvovretenski CNC tokarilica SK32
-

CNC vertikalni obradni centar RFTV510 za kotače...